 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
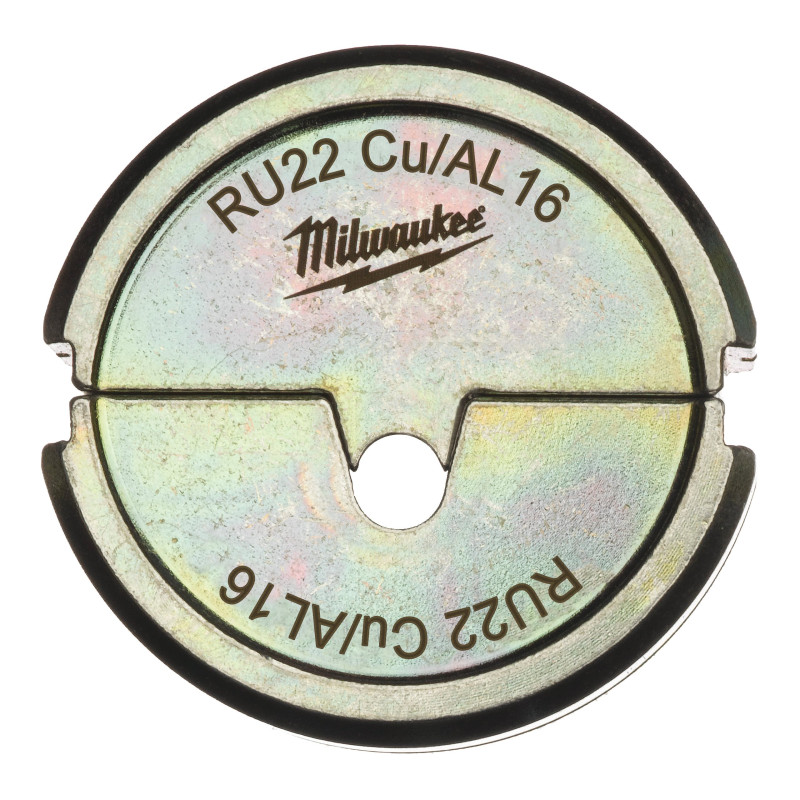
Sur un chantier de réhabilitation de réseau d'eau potable, dans une galerie technique souterraine ou au pied d'un transformateur de distribution, le sertissage est souvent la seule méthode qui garantit une connexion pérenne sans intervention ultérieure. Les matrices de sertissage RU Milwaukee — disponibles en séries RU22 et RU13, de 16 mm² à 300 mm² en cuivre comme en aluminium — répondent précisément à cette exigence de fiabilité terrain. Leur conception à pré-arrondissement triangulaire les distingue des matrices génériques et explique leur adoption progressive comme référence dans les équipes réseaux et les services techniques des collectivités.
Le principe du sertissage par matrice est simple en apparence : une pression mécanique contrôlée déforme le manchon autour du conducteur, créant une liaison à froid sans apport de chaleur, sans flux décapant et sans risque d'oxydation secondaire. Mais c'est précisément dans les détails de conception que tout se joue.
La particularité des matrices RU réside dans leur fonction de pré-arrondissement triangulaire : avant le sertissage définitif, la matrice remet en section ronde les conducteurs secteur de forme triangulaire, très courants dans les câbles de distribution BT en aluminium. Cette étape évite les sertissages partiels qui génèrent des points chauds à l'usage, une cause fréquente de sinistres dans les armoires de coupure ou les coffrets de branchement. Un électricien de réseau qui a déjà expertisé un câble Al 120 mm² mal serti comprend immédiatement la valeur de ce détail.
Autre avantage souvent sous-estimé : l'absence totale de flamme. Dans les environnements classés ATEX partiels, les tranchées avec présence possible de gaz, ou simplement sur des chantiers interdisant les points chauds, le sertissage à froid est la seule technique homologable. Les agents GRDF et les entreprises travaillant à proximité de réseaux gaz le savent mieux que quiconque.
| Caractéristique | Détail |
|---|---|
| Séries disponibles | RU22 et RU13 |
| Matériaux compatibles | Cuivre (Cu) et aluminium (Al) |
| Plage de sections | 16 mm² à 300 mm² |
| Type de matrice | Matrices rondes pour conducteurs de forme triangulaire |
| Fonction de pré-arrondissement | Conducteurs triangulaires aluminium et cuivre |
| Forme de sertissage | Lisse |
| Contenu du pack | 1 pièce par référence |
| Référence MPN (ex. variante 16 mm²) | 4932451780 |
| Code EAN (ex. variante 16 mm²) | 4002395276912 |
Milwaukee a structuré son offre de matrices RU en deux séries distinctes. La série RU22 est dimensionnée pour les pinces à sertir de la génération correspondante, tandis que la série RU13 s'adapte à un autre format de tête outil. Le choix entre les deux dépend donc directement de l'équipement de sertissage déjà en possession de l'équipe — un point à vérifier avant la commande pour éviter toute incompatibilité.
La notation double — par exemple Cu95/Al70 — reflète une réalité physique importante : à conductivité électrique équivalente, l'aluminium exige une section supérieure d'environ 30 à 35 % par rapport au cuivre. Une même matrice peut donc accueillir un conducteur cuivre de 95 mm² ou un conducteur aluminium de 70 mm², les deux offrant une capacité de transport comparable. Sur les chantiers de réhabilitation où câbles cuivre anciens et conducteurs aluminium neufs coexistent, cette double compatibilité évite d'avoir à multiplier les références.
Les techniciens de canalisations intervenant sur des branchements actifs ou dans des chambres de tirage n'ont ni le temps ni les conditions pour souder. Le sertissage avec matrices RU s'impose naturellement pour raccorder les câbles de commande des vannes motorisées, les liaisons des capteurs de pression ou les cordons d'alimentation des groupes de pompage. Dans ces environnements saturés d'humidité, une connexion sertie correctement tient sans reprendre pendant toute la durée de vie de l'équipement — souvent quinze à vingt ans.
Les équipes de détection de réseaux utilisent régulièrement des rallonges de connexion entre générateur de signal et électrodes de terre, ou entre le transmetteur et l'antenne sol. Ces liaisons subissent des contraintes mécaniques importantes — traction, enroulement, pose et dépose quotidiens. Un sertissage réalisé avec une matrice adaptée au calibre du conducteur résiste bien mieux aux vibrations et aux flexions répétées qu'une cosse simplement pincée à la pince universelle.
Sur les chantiers de terrassement et de forage, les connexions de chantier doivent être réalisées vite et tenues pour bonnes. Les conducteurs d'alimentation des compresseurs, des groupes électrogènes mobiles ou des pompes d'exhaure atteignent fréquemment des sections de 70 à 150 mm² en aluminium. À ces calibres, le sertissage avec matrice RU est la seule technique qui garantit une résistance de contact suffisante pour éviter les échauffements en charge.
Les agents des régies eau ou électricité ont souvent à gérer un stock hétérogène de câbles — cuivre dans les anciens réseaux, aluminium dans les extensions récentes. La double compatibilité Cu/Al des matrices RU leur permet de travailler avec un jeu réduit de références, simplifiant la gestion de stock et réduisant les risques d'erreur de matrice sur chantier.
La règle est simple : la section de la matrice doit correspondre exactement à la section nominale du conducteur à sertir, ni plus ni moins. Un conducteur de 70 mm² en cuivre ne doit pas être serti avec une matrice Cu95 pour "faire le tour" — le contact sera insuffisant et la résistance électrique trop élevée. Voici les grandes familles d'applications par gamme de section :
La forme lisse des matrices RU — sans empreintes hexagonales ni rainures croisées — est un choix délibéré pour ce type d'application. Elle autorise une déformation régulière et homogène du manchon sur toute sa longueur, sans concentrateur de contraintes qui fragiliserait le conducteur. Pour les câbles aluminium en particulier, dont le métal est plus sensible à la rupture par entaille, cette conception préserve l'intégrité des brins même après sertissage.
L'usinage des matrices RU est réalisé avec des tolérances serrées pour garantir la répétabilité du résultat : deux techniciens différents, sur deux jours différents, obtiendront une connexion de résistance identique. C'est précisément ce que requièrent les procédures qualité des donneurs d'ordre publics qui auditent les chantiers de raccordement sur réseau concédé.
La matrice seule ne suffit pas — elle n'est qu'un des éléments d'un système. Pour un workflow de sertissage abouti, il faut :
Une matrice RU bien entretenue peut accompagner un technicien pendant plusieurs années, même en utilisation intensive. Quelques habitudes simples suffisent : essuyage des surfaces après chaque utilisation pour retirer les résidus d'aluminium ou de cuivre qui pourraient se coincer, inspection visuelle de l'état des faces de contact avant chaque série de sertissages, et rangement dans un étui ou un plateau à alvéoles pour éviter les chocs entre matrices. Une légère pellicule d'huile de protection suffit pour les périodes de stockage prolongé. Toute déformation visible ou usure asymétrique de la surface de contact est un signal de remplacement — continuer à utiliser une matrice endommagée compromet la qualité des sertissages et peut entraîner des non-conformités lors des contrôles de chantier.
La différence entre RU22 et RU13 tient au format de tête compatible avec la pince à sertir utilisée. Ces deux séries couvrent les mêmes plages de section (16 à 300 mm² en Cu/Al) et partagent la même conception à pré-arrondissement triangulaire, mais elles ne sont pas interchangeables entre elles ni entre différents modèles de pinces. Avant de commander, il faut impérativement identifier la série acceptée par l'outil de sertissage déjà en possession de l'équipe.
Pour un conducteur aluminium, la section de la matrice à utiliser est celle indiquée dans la désignation Al de la référence — par exemple, une matrice Cu95/Al70 est prévue pour un conducteur aluminium de 70 mm², pas de 95 mm². L'aluminium ayant une conductivité inférieure au cuivre, il requiert une section plus importante pour transporter la même puissance, ce que reflète directement la double notation des matrices RU. Utiliser une matrice surdimensionnée sur un conducteur aluminium produit un contact insuffisant et une résistance de jonction trop élevée.
Non. Les matrices RU sont conçues pour s'adapter aux pinces Milwaukee correspondantes à leur série (RU22 ou RU13). Leur montage sur des pinces d'autres marques n'est pas garanti et peut compromettre à la fois la qualité du sertissage et la sécurité de l'opérateur. Certains fabricants tiers proposent des adaptateurs, mais leur usage sort du cadre de préconisation du fabricant et peut invalider la garantie du sertissage en cas de contrôle qualité.
Les conducteurs secteur utilisés dans les câbles de distribution BT — notamment en aluminium — ont souvent une section triangulaire issue de leur procédé de câblage en toron. Sertir directement un conducteur de cette forme avec une matrice ronde produit un contact irrégulier, avec des zones non comprimées qui augmentent la résistance électrique et favorisent les échauffements sous charge. La fonction de pré-arrondissement des matrices RU ramène d'abord la section à une forme ronde avant de compléter la compression finale, garantissant un contact homogène sur la totalité de la surface de jonction.
Il n'existe pas de nombre de cycles officiellement défini pour les matrices RU, car la durée de vie dépend fortement des matériaux sertis, de la propreté des conducteurs et de l'entretien de la matrice. En pratique, des techniciens de réseaux rapportent des milliers de sertissages sans dégradation visible sur des matrices correctement entretenues. Le critère de remplacement est avant tout qualitatif : dès qu'une inspection visuelle révèle une usure des faces de contact, une déformation asymétrique ou des micro-fissures, la matrice doit être écartée pour ne pas compromettre la conformité des connexions réalisées.
Caractéristiques