 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier


 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
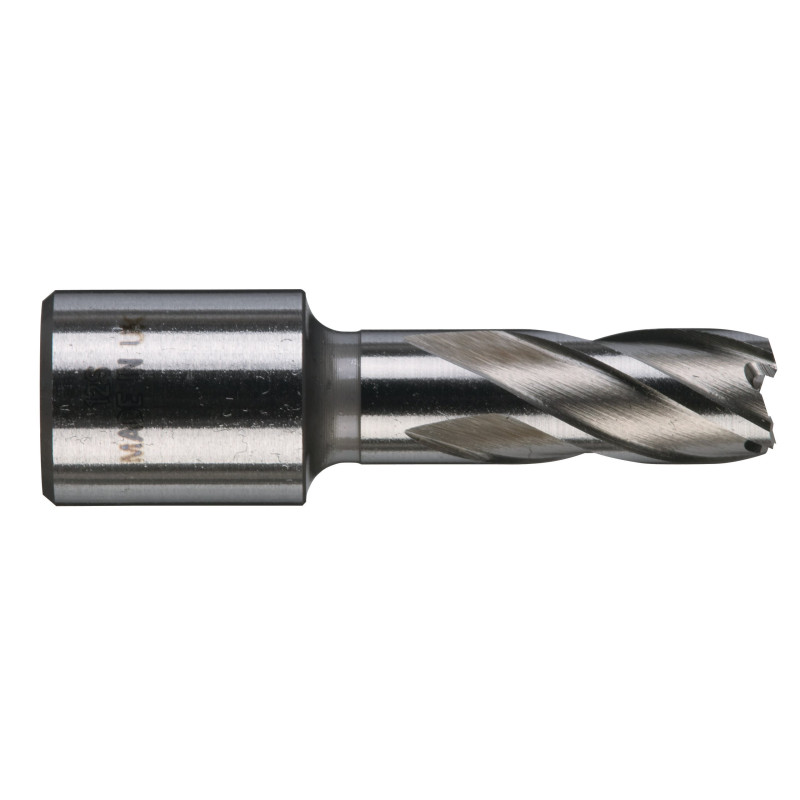
Dans les métiers du réseau, de la canalisation et du BTP, le perçage de gros diamètres est une opération qui revient quotidiennement — et dont le coût en temps et en matériel finit par peser lourd sur les chantiers. La gamme de trépans HSS Milwaukee HSSAC répond à cette réalité concrète : des outils de carottage couvrant les diamètres de 12 à 50 mm, avec un emmanchement Weldon 19 mm standard, conçus pour travailler plus vite, avec moins de puissance, et sans les ruptures brutales qui immobilisent une équipe au pire moment.
Ce n'est pas un changement de marque, c'est un changement de méthode. Un technicien réseau qui passe du foret classique au trépan HSS ne revient généralement pas en arrière — et les raisons sont mesurables dès les premières interventions.
Contrairement à un foret traditionnel qui évacue la totalité de la section percée en copeaux, un trépan travaille uniquement en périphérie du trou. Il découpe un anneau de matière et libère un "carrot" central intact. Ce principe fondamental explique tout : moins de matière enlevée, moins d'énergie dépensée, moins de sollicitation sur la machine et l'opérateur.
Sur un diamètre de 30 ou 40 mm, la différence avec un foret classique est frappante. Là où ce dernier exige une perceuse costaud, un serrage parfait de la pièce et une progression lente pour éviter la surchauffe, le trépan HSS avance de façon fluide, génère moins de vibrations et produit un trou propre dès la première passe. Pour les équipes qui enchaînent plusieurs raccordements dans une journée — traversées de cloison métallique, passages de fourreaux, fixations sur charpente acier — ce gain de cadence est immédiatement perceptible sur le bilan de l'intervention.
La géométrie des trépans Milwaukee HSSAC repose sur une denture à deux taillants affûtés par dent. Chaque taillant prend une épaisseur de copeau réduite, ce qui diminue la résistance à l'avance et limite l'échauffement en zone de coupe. Le résultat sur le terrain : on peut pousser les vitesses d'avance sans que les dents s'émoussent prématurément.
Cette configuration explique l'avantage de vitesse affiché — jusqu'à deux fois plus rapide qu'un foret à colonne de même diamètre — mais aussi la durée de vie accrue des taillants. Moins sollicitée à chaque passage, la denture conserve son tranchant plus longtemps. Un professionnel qui effectue régulièrement des perçages en acier de construction ou en fonte grise verra concrètement la différence : moins d'échanges d'outils en cours de chantier, moins de temps perdu à rôder un nouvel affûtage.
La construction à parois épaisses de ces trépans n'est pas un argument commercial superflu. Sur le terrain, les efforts latéraux sont fréquents : mauvais angle d'attaque, voile de la pièce, vibrations transmises par la machine. Un trépan à paroi fine cède sous ces contraintes — une casse en pleine intervention, c'est un chantier arrêté, une pièce potentiellement endommagée et un délai supplémentaire à justifier.
L'épaisseur de corps des HSSAC absorbe ces chocs sans se déformer ni rompre. Cette robustesse structurelle est particulièrement appréciée dans les configurations de perçage difficiles : matériaux hétérogènes, inclusions dures en fonte, perçages en hauteur ou dans des espaces contraints où la stabilité de la prise en main est compromise.
| Caractéristique | Détail |
|---|---|
| Marque | Milwaukee |
| Référence fournisseur (MPN) | 4932371740 (et variantes selon diamètre) |
| Type d'outil | Trépan HSS (High Speed Steel) à paroi épaisse |
| Diamètres disponibles | 12, 13, 14, 15, 16, 17, 18, 19, 20, 21, 22, 23, 24, 25, 26, 27, 28, 29, 30, 31, 32, 33, 34, 35, 36, 37, 38, 39, 40, 41, 42, 43, 44, 45, 46, 47, 48, 49, 50 mm |
| Profondeur de carottage | 30 mm et 50 mm selon référence |
| Emmanchement | Weldon 19 mm |
| Géométrie de coupe | 2 taillants affûtés par dent |
| Matériau de l'outil | Acier rapide (HSS) |
| Nombre de références dans la gamme | 39 diamètres, progression au millimètre |
| Conditionnement | 1 trépan par unité |
La progression millimètre par millimètre entre 12 et 50 mm n'est pas un luxe de catalogue. Pour les professionnels qui doivent respecter des cotes précises — diamètre de passage d'un fourreau, alésage d'un raccord fileté, jeu de montage d'un vanne — disposer exactement du diamètre nécessaire évite les reprises à la lime ou les ajustements fastidieux.
C'est sur les grands diamètres que la différence entre trépan et foret classique est la plus spectaculaire : la réduction de puissance requise atteint 30 %, ce qui permet dans certains cas de travailler avec une perceuse magnétique légère là où un foret aurait nécessité une machine plus encombrante et plus lourde à manipuler en hauteur.
Les deux profondeurs disponibles couvrent la majorité des situations rencontrées sur chantier. La version 30 mm convient aux tôles et profilés courants, ainsi qu'aux configurations où l'encombrement de la machine est limité — espaces sous-plafond bas, travaux en gaine technique. La version 50 mm s'impose dès que le matériau dépasse 25 mm d'épaisseur, ou lorsqu'un guidage prolongé est nécessaire pour maintenir la perpendicularité du perçage dans des structures épaisses.
Un point souvent négligé : une profondeur de 50 mm offre également une meilleure évacuation des copeaux sur les matériaux tendres à forte production de sciure métallique, comme certains alliages d'aluminium ou les aciers inoxydables.
L'emmanchement Weldon 19 mm est devenu la référence universelle dans le carottage professionnel. Sa conception à méplats latéraux assure une transmission de couple sans glissement, même sous des efforts importants. Pour un technicien qui travaille avec un parc d'outils mixte — perceuses à colonne magnétique, perceuses radiales, perceuses portatives haute couple — la compatibilité immédiate avec tous les porte-outils du marché élimine une source de complication inutile.
Les bagues de réduction permettent en outre d'adapter les trépans HSSAC aux rares machines équipées d'emmanchements différents. Ces adaptateurs sont disponibles dans tous les réseaux de distribution professionnelle et ne représentent pas un investissement significatif.
L'acier rapide (High Speed Steel) est choisi pour sa capacité à conserver son tranchant à des températures élevées — jusqu'à 600 °C selon les grades utilisés. En pratique, cela signifie que les taillants résistent aux pics thermiques générés par un perçage rapide sans refroidissement actif. Une lubrification à l'huile de coupe, même légère, prolonge encore significativement la durée de vie des dents, surtout au-delà de 30 mm de diamètre où la zone de friction est plus étendue.
Lorsque les performances commencent à décliner — effort d'avance plus marqué, bruit de coupe plus aigu, finition de trou dégradée — c'est le signal qu'un réaffûtage s'impose. Un trépan HSS bien entretenu peut être réaffûté plusieurs fois avant d'être mis au rebut, contrairement aux forets à indexer qui nécessitent un remplacement complet des plaquettes.
Sur un chantier de renouvellement de réseau urbain, les équipes de canalisation doivent régulièrement percer des collecteurs en fonte ou des tableaux de comptage en acier pour y installer des piquages ou des vannes de sectionnement. Le trépan HSS s'impose dans ces situations : la propreté du trou obtenu facilite l'étanchéité des joints, et la vitesse d'exécution réduit le temps d'occupation de la voirie — un critère souvent contractualisé avec les collectivités.
Les entreprises de montage métallique utilisent les trépans pour percer les membrures de charpente, les platines de fixation et les profils HEA ou IPE. La précision au millimètre de la gamme HSSAC garantit le respect des jeux de boulonnerie définis en bureau d'études, sans reprise à la lime et sans usinage secondaire.
Dans les usines de traitement ou les stations de pompage, les interventions de maintenance impliquent souvent de percer des capots, des platines ou des brides sur des équipements en place. La rapidité du trépan et la faible puissance requise permettent de travailler avec une perceuse magnétique portative, sans immobiliser la ligne de production plus longtemps que nécessaire.
Pour une entreprise de canalisation ou une collectivité qui gère un parc d'outillage, le calcul est simple. Un trépan HSS correctement utilisé remplace plusieurs dizaines de forets classiques avant d'être réaffûté. La réduction de puissance requise allonge la durée de vie des perceuses elles-mêmes — moins de roulements à changer, moins de balais à remplacer, moins d'interventions SAV. Et les arrêts de chantier liés à la casse d'un outil se raréfient, ce qui est peut-être le bénéfice le plus difficile à quantifier mais le plus concret à vivre.
La standardisation sur un emmanchement Weldon 19 mm commun à toute la gamme simplifie également la gestion des stocks : un seul type de porte-outil pour 39 références de trépans, c'est moins de références à gérer, moins d'erreurs de commande et une interchangeabilité totale sur le terrain.
La vitesse de rotation optimale dépend du diamètre : à titre indicatif, un trépan de 20 mm travaille entre 150 et 250 tr/min sur acier de construction S235, tandis qu'un diamètre de 50 mm descend plutôt à 60-100 tr/min. Réduire la vitesse en augmentant le diamètre est une règle fondamentale pour préserver les taillants HSS et éviter la surchauffe. Une lubrification à l'huile de coupe améliore les résultats et allonge l'intervalle avant réaffûtage, surtout sur les aciers durs ou les fontes.
Oui, les trépans HSS conviennent à la fonte grise et aux aciers faiblement alliés courants en canalisation et en construction. Sur l'inox, le HSS standard montre ses limites au-delà d'une utilisation occasionnelle : l'écrouissage de l'inox use rapidement les taillants non revêtus. Pour des perçages fréquents sur acier inoxydable, des versions en HSS-Co (cobalt) seraient plus adaptées. La fonte, en revanche, se travaille très bien avec les HSSAC, à sec ou avec un léger soufflage d'air.
Toute perceuse magnétique équipée d'un porte-outil Weldon 19 mm accepte directement les trépans HSSAC sans adaptation. Si votre machine est équipée d'un mandrin Weldon 32 mm ou d'une queue morse, une bague de réduction suffit — ces adaptateurs sont disponibles dans tous les réseaux de distribution d'outillage professionnel. Vérifiez également que la puissance de votre machine correspond au diamètre à percer : pour les diamètres supérieurs à 35 mm, une perceuse magnétique de 1 200 W minimum est recommandée pour maintenir une avance stable.
Oui, c'est un avantage concret des trépans HSS par rapport aux outils à plaquettes jetables. Un taillant émoussé peut être réaffûté par tout atelier d'affûtage équipé d'une meule de précision, à condition d'intervenir avant la casse — c'est-à-dire dès les premiers signes de baisse de performance. Deux à trois réaffûtages sont généralement possibles avant que la géométrie de coupe soit trop altérée pour être corrigée. Cette possibilité de reconditionnement réduit le coût total de possession sur la durée.
Sur une tôle de 5 à 15 mm d'épaisseur, un trépan de 50 mm de profondeur n'apporte aucun bénéfice et présente un inconvénient : son centre pilote et ses taillants sont davantage exposés aux vibrations en fin de perçage, au moment où l'outil sort du matériau. La version 30 mm est plus compacte, mieux équilibrée pour les faibles épaisseurs, et laisse davantage de marge de manœuvre dans les espaces confinés. La profondeur 50 mm prend tout son sens sur des matériaux de 20 mm et plus, ou lorsque la rigidité de guidage doit être maximale.