 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
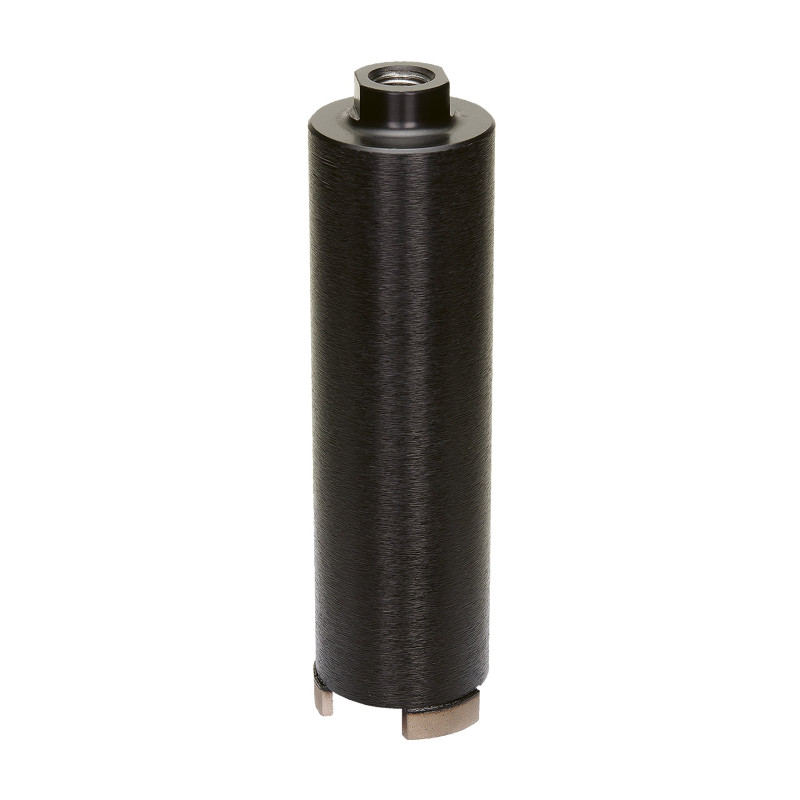
Sur un chantier de détection de réseaux en zone urbaine, chaque minute passée à installer un système d'aspiration est une minute perdue. La couronne diamant à sec DCH 150 répond précisément à cette réalité de terrain : elle permet de forer proprement, sans alimentation en eau ni groupe d'aspiration, dans des matériaux comme le grès dur ou la brique silico-calcaire. Déclinée en six diamètres allant de 52 à 127 mm, elle couvre un spectre d'usages large tout en restant simple à mettre en œuvre, avec un filetage M16 compatible avec la plupart des perceuses de forage diamant du marché.
Les segments de 10 mm sont soudés au laser sur le corps de la couronne — une technique qui diffère fondamentalement du brasage fort ou de la soudure TIG traditionnelle. La zone thermiquement affectée est réduite au minimum, ce qui préserve l'intégrité du corps tubulaire et garantit une adhérence segment-corps nettement supérieure dans la durée. En conditions de forage répétitif dans du grès très dur, cette jonction tient là où une soudure conventionnelle commencerait à montrer des signes de fatigue.
Supprimer l'eau du processus de forage, c'est avant tout supprimer une contrainte logistique réelle. Pas de cuve, pas de pompe, pas de tuyauterie à dérouler et nettoyer en fin de vacation. Pour une équipe de deux techniciens qui enchaîne cinq ou six points de forage dans la journée, c'est un gain de temps tangible — et une économie sur le matériel embarqué.
Ce mode opératoire est particulièrement adapté aux zones où l'accès à l'eau est difficile : chantiers ruraux, sites en altitude, interventions dans des locaux techniques étroits ou des ouvrages souterrains mal ventilés. Il s'impose aussi dans les environnements où la présence d'eau poserait un problème électrique ou de contamination de la zone de travail.
La contrepartie est connue de tous les foreurs expérimentés : le forage à sec génère de la poussière, parfois en quantité significative selon la nature du matériau. Le port d'un masque FFP2 minimum — FFP3 dans le grès ou les matériaux très pulvérulents — n'est pas une recommandation accessoire, c'est une règle de chantier. Un soufflage régulier du trou à l'air comprimé entre les passes évite également l'accumulation de fines qui ralentit la coupe et réchauffe les segments.
| Caractéristique | Valeur |
|---|---|
| Référence Milwaukee | DCH 150 |
| Référence fournisseur (MPN) | 4932352628 |
| Diamètres disponibles (mm) | 52 — 62 — 68 — 82 — 102 — 127 |
| Longueur totale (mm) | 180 |
| Longueur utile de coupe (mm) | 150 |
| Filetage de montage | M16 |
| Hauteur des segments (mm) | 10 |
| Mode d'utilisation | Rotation seule — percussion incompatible |
| EAN | 4002395372867 |
| Conditionnement | 1 pièce |
La gamme DCH 150 s'étend de 52 mm à 127 mm, ce qui permet d'adresser des besoins très différents sans changer de famille d'outil. Le 52 mm est typiquement le diamètre de repérage : il sert à vérifier la présence d'une conduite, à prélever un carottage de reconnaissance ou à passer un câble de sonde. Les diamètres 62 et 68 mm sont souvent les plus utilisés en détection de réseaux et en maintenance de canalisation, car ils correspondent aux sections standard de passage d'instruments d'inspection.
Les formats 82, 102 et 127 mm entrent davantage dans le registre du génie civil et des travaux d'installation : passage de fourreaux, création d'orifices de ventilation dans des cloisons épaisses, carottage de contrôle sur dalle. Ces diamètres demandent une perceuse de forage plus puissante et une vitesse de rotation adaptée — généralement comprise entre 150 et 400 tr/min pour les grands formats — afin de ne pas solliciter excessivement les segments.
C'est dans le grès très dur que la DCH 150 donne le meilleur d'elle-même. La concentration en diamant et la géométrie des segments de 10 mm ont été calibrées pour ce type de matériau : la coupe est franche, l'usure progressive et maîtrisée. En conditions normales d'utilisation, un foreur expérimenté peut espérer plusieurs dizaines de mètres linéaires avant de constater une perte d'efficacité notable sur les segments.
Sur ces matériaux, la couronne fonctionne mais elle n'est pas dans son registre optimal. Le grès moyen tend à être plus abrasif par intermittence — des zones plus tendres alternent avec des poches plus dures — ce qui sollicite irrégulièrement les segments. La brique silico-calcaire, quant à elle, peut contenir des inclusions qui provoquent des micro-chocs. L'outil reste utilisable pour des interventions ponctuelles, mais l'usure sera sensiblement plus rapide que sur du grès très dur.
Ces matériaux sortent du domaine d'application de la DCH 150. Le béton armé expose les segments à des rencontres avec des aciers de ferraillage qui arrachent littéralement les plaquettes diamantées. Le granite, malgré sa dureté, présente une structure cristalline abrasive qui exige une formulation de segment spécifique. Le marbre dense et la pierre reconstituée suivent la même logique : la géométrie de cet outil n'est pas taillée pour ces matières. Utiliser une couronne hors de son domaine ne génère pas seulement de l'usure prématurée — cela peut aussi créer des situations dangereuses par décollement de segment ou rupture de corps.
L'incompatibilité avec la percussion n'est pas un choix commercial, c'est une réalité physique. Les couronnes diamant à sec travaillent par abrasion progressive : les grains de diamant synthétique incrustés dans la matrice métallique des segments érodent la roche en tournant. Ce mécanisme est totalement antagoniste avec les impacts répétés d'un mode percussion, qui fragilisent la jonction segment-corps et risquent de provoquer un arrachement brutal.
Sur chantier, l'erreur arrive souvent par inadvertance : un opérateur utilise sa machine en mode mixte par habitude, sans vérifier le réglage. Le résultat est systématiquement le même — segments écaillés après quelques passes, voire décollement en cours de forage. La vérification du mode de la perceuse avant mise en route est un réflexe à intégrer dès la première utilisation.
Le filetage M16 est le standard du forage diamant professionnel portatif. Il équipe la grande majorité des perceuses à eau et des carotteuses légères disponibles sur le marché, ce qui rend la DCH 150 directement opérationnelle sur la plupart des parcs machines existants. Le vissage est rapide, sans outil spécifique, et la couronne se solidarise fermement au mandrin grâce au pas de vis autobloquant sous effort de coupe.
Si votre machine est équipée d'un filetage différent (M14 ou 1¼" UNC), des adaptateurs existent, mais ils introduisent un jeu résiduel qui peut affecter la précision du forage — particulièrement sensible sur les petits diamètres. Il est préférable de travailler directement en M16 natif dès que c'est possible.
Les 150 mm de longueur utile couvrent la grande majorité des épaisseurs rencontrées en forage de canalisation, de cloison ou de paroi technique. Une dalle de plancher standard en béton non armé, une paroi de regard en grès, un mur de soubassement : dans ces configurations, 150 mm suffisent le plus souvent à traverser complètement le matériau sans avoir à recourir à une rallonge ou à retourner l'ouvrage.
Pour des forages plus profonds — certaines parois de génie civil ou des massifs rocheux épais — il faudra soit réaliser le forage en deux passes depuis des faces opposées, soit se tourner vers une couronne à rallonge. La longueur totale de 180 mm, montage M16 compris, est également à vérifier vis-à-vis de la garde au sol de votre perceuse et de la profondeur de la niche de travail.
En intervention de détection de réseaux souterrains, la rapidité de déploiement est souvent aussi importante que la qualité du forage. La DCH 150 s'emmène facilement dans un sac à outils standard, se monte en quelques secondes et ne nécessite aucun équipement annexe. Pour un technicien qui doit réaliser plusieurs sondages de repérage dans la journée, c'est un avantage opérationnel direct.
Les travaux de maintenance et de réhabilitation de réseaux impliquent fréquemment des forages dans des matériaux anciens et hétérogènes — grès, briques, béton ancien peu armé. La coupe en rotation pure de la DCH 150 produit un trou propre, sans vibration excessive, ce qui est essentiel lorsque les maçonneries environnantes sont fragilisées par le temps.
Pour un artisan qui intègre ponctuellement du forage dans son activité — passage de fourreaux, création d'orifices d'aération, carottage de contrôle — la DCH 150 offre une prise en main rapide et une fiabilité qui ne nécessite pas de maintenance spécialisée entre deux chantiers.
Les grands opérateurs de réseaux (eau, gaz, électricité) apprécient la traçabilité du produit — référence Milwaukee 4932352628, EAN 4002395372867 — qui facilite les commandes groupées, la gestion de parc outillage et la conformité des équipements utilisés lors des campagnes de diagnostic ou d'inspection.
Non. La DCH 150 est strictement conçue pour la rotation seule. Une perceuse à percussion — même réglée sur un mode mixte faible — génère des impacts répétés qui sont incompatibles avec la technologie de soudure laser des segments. En pratique, cela se traduit par un écaillage rapide des plaquettes diamantées et un risque de décollement de segment en cours de forage. Il faut impérativement utiliser une perceuse de forage diamant en mode rotation pure, avec une puissance suffisante pour le diamètre choisi.
La vitesse optimale dépend directement du diamètre : pour les formats 52 à 68 mm, une plage de 400 à 600 tr/min convient dans du grès dur. Les diamètres 82 et 102 mm demandent de descendre entre 250 et 400 tr/min, et le 127 mm s'utilise plutôt entre 150 et 250 tr/min. Une vitesse trop élevée sur un grand diamètre génère de la chaleur en excès et accélère l'usure des segments sans améliorer la vitesse de coupe réelle.
La durée de vie dépend étroitement du matériau foré et du respect des conditions d'utilisation. Dans du grès très dur, en respectant les vitesses de rotation recommandées et en évitant les pressions excessives, on peut estimer entre 50 et 100 mètres linéaires de forage cumulé avant de constater une perte d'efficacité significative. Dans des matériaux à la limite du domaine d'application (grès moyen, brique silico-calcaire), cette durée peut être réduite de 30 à 50 %.
Le béton non armé n'est pas le terrain de prédilection de la DCH 150, mais certaines qualités de béton ancien peu dense peuvent être forées avec des résultats acceptables. En revanche, dès que le béton est armé, le risque de contact avec les aciers est trop élevé : il peut provoquer un arrachement brutal des segments et endommager la perceuse. Pour le béton armé, il convient de se tourner vers une couronne à segments renforcés spécifiquement formulée pour cet usage.
La soudure laser crée une liaison métal-segment beaucoup plus homogène que le brasage fort : la zone thermiquement affectée est minimale, ce qui préserve la dureté et la structure du corps tubulaire à l'interface. Résultat : les segments résistent mieux aux efforts de torsion et aux vibrations basse fréquence inhérents au forage à sec. Les retours terrain montrent que les couronnes à soudure laser conservent leurs segments plus longtemps, notamment dans les phases de démarrage et de sortie de matériau — deux moments où les couronnes brasées sont le plus vulnérables au décollement.
Caractéristiques