 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
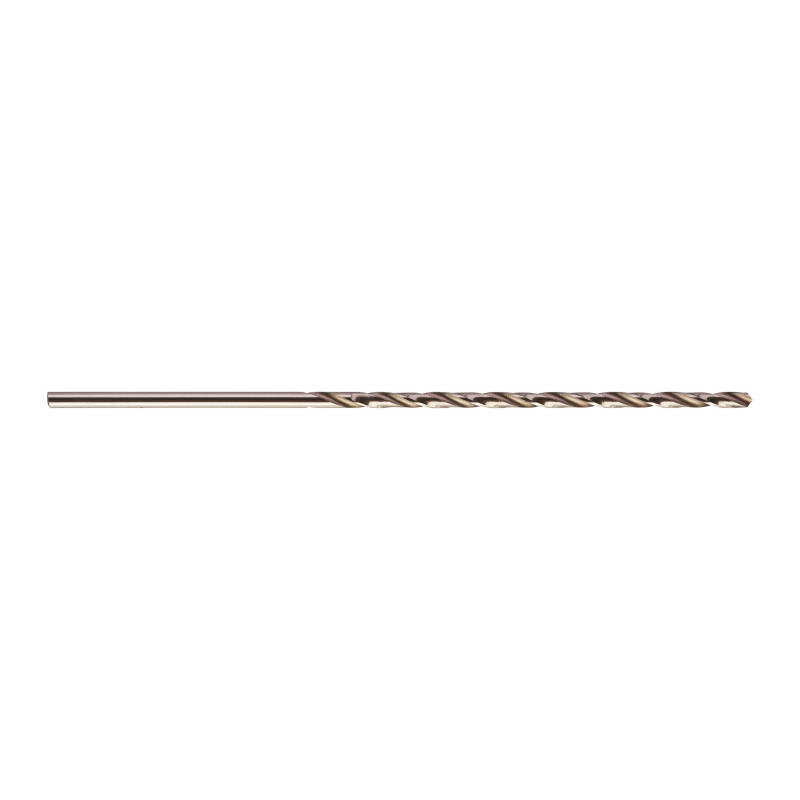
Sur un chantier de canalisation ou lors d'une intervention de diagnostic réseau, le foret est souvent l'outil qu'on oublie de remplacer — jusqu'au moment où il flanche. Les forets Milwaukee HSSGL existent précisément pour éviter ce scénario : conçus selon la norme DIN 340, ils répondent aux contraintes du perçage profond en conditions réelles, là où un foret standard atteint vite ses limites. De 2,0 mm à 13,0 mm, en packs de 5 ou 10 pièces selon le diamètre, la gamme couvre l'essentiel des besoins quotidiens des techniciens en réseaux, plombiers industriels et équipes de génie civil.
La distinction entre un foret DIN 338 standard et un DIN 340 se mesure en profondeur d'intervention. La norme DIN 340 impose une longueur totale et une longueur utile sensiblement augmentées, ce qui permet de traverser des parois épaisses, des profilés creux ou des empilements de matériaux sans avoir à sortir un rallonge d'outil. Pour un technicien qui fore un point de diagnostic sur une bride en acier moulé ou qui perce un passage dans une charpente métallique épaisse, c'est une différence opérationnelle directe : moins de manipulations, progression continue, trou propre.
Autre point souvent sous-estimé : la longueur de partie coupante proportionnelle garantit que l'arête active reste en contact avec le matériau jusqu'au fond du trou, sans dégagement prématuré. Cela se traduit par une finition plus nette et un centrage maintenu sur toute la profondeur de perçage — un avantage concret quand il faut insérer une sonde ou un raccord fileté dans le trou réalisé.
Chaque foret HSSGL est taillé en acier HSS haute vitesse de qualité supérieure, avec une pointe DIN 1412 C et un angle de pointe à 135°. Ce profil de pointe n'est pas anodin : l'auto-centrage est nettement meilleur qu'avec un angle conventionnel à 118°, ce qui évite de pré-pointer à la fraise avant chaque perçage — un gain de temps appréciable quand on accumule les trous dans une journée.
L'hélice de type N, avec un angle compris entre 20 et 30°, assure une évacuation régulière des copeaux même en perçage profond. En pratique, sur un acier de construction ou sur de la fonte grise, cela signifie moins de bourrage en fond de trou et une montée en température limitée — facteur clé pour ne pas recuire l'arête de coupe prématurément. Comparé à un foret carbure, l'HSS présente une meilleure tolérance aux chocs et aux variations de dureté rencontrées dans les matériaux recyclés ou anciens : il fléchit légèrement plutôt que de casser net.
La gamme HSSGL couvre un spectre large, ce qui explique pourquoi elle se retrouve aussi bien dans le van d'un technicien réseau que dans l'atelier d'un chaudronnier :
La gamme s'étend sur 17 références, du 2,0 mm au 13,0 mm. Les diamètres courants (jusqu'au 10 mm) sont proposés en packs de 10 pièces, tandis que les grands diamètres (11, 12 et 13 mm) — moins sollicités au quotidien — sont conditionnés en pack de 5. Une logique de stock cohérente : on consomme davantage de petits diamètres, et on ne surcommande pas les grands.
| Diamètre (mm) | Longueur totale (mm) | Longueur de coupe (mm) | Quantité par pack | Référence Milwaukee |
|---|---|---|---|---|
| 2,0 | 85 | 56 | 10 | HSSGL 2.00 x 85 |
| 2,5 | 95 | 62 | 10 | HSSGL 2.50 x 95 |
| 3,0 | 100 | 66 | 10 | HSSGL 3.00 x 100 |
| 3,5 | 112 | 73 | 10 | HSSGL 3.50 x 112 |
| 4,0 | 119 | 78 | 10 | HSSGL 4.00 x 119 |
| 4,5 | 126 | 82 | 10 | HSSGL 4.50 x 126 |
| 5,0 | 132 | 87 | 10 | HSSGL 5.00 x 132 |
| 5,5 | 139 | 91 | 10 | HSSGL 5.50 x 139 |
| 6,0 | 139 | 97 | 10 | HSSGL 6.00 x 139 |
| 6,5 | 148 | 102 | 10 | HSSGL 6.50 x 148 |
| 7,0 | 156 | 109 | 10 | HSSGL 7.00 x 156 |
| 8,0 | 165 | 115 | 10 | HSSGL 8.00 x 165 |
| 9,0 | 175 | 121 | 10 | HSSGL 9.00 x 175 |
| 10,0 | 184 | 128 | 10 | HSSGL 10.00 x 184 |
| 11,0 | 195 | 134 | 5 | HSSGL 11.00 x 195 |
| 12,0 | 205 | – | 5 | HSSGL 12.00 x 205 |
| 13,0 | 205 | – | 5 | HSSGL 13.00 x 205 |
En détection de réseaux enterrés, le foret intervient souvent pour créer un point d'accès sur une tuyauterie afin d'y injecter un gaz traceur ou d'insérer un câble de localisation. Dans ce contexte, un foret DIN 340 en 4 ou 5 mm évite de percer à travers un manchon d'assemblage sans dépasser dans la conduite : la maîtrise de la profondeur de coupe est ici directement liée à la longueur utile de l'outil, et les HSSGL offrent cette lisibilité géométrique.
Sur les chantiers de réhabilitation de réseaux d'eau potable, les équipes de maintenance fore régulièrement des passages dans des armoires de comptage en acier galvanisé ou dans des platines de support en aluminium. Le même foret, utilisé sec ou avec un filet d'huile de coupe, traverse les deux matériaux proprement sans avoir à changer d'outil. En plomberie industrielle, les diamètres entre 8 et 12 mm servent fréquemment à préparer des trous pour des presse-étoupes ou des filetages en M10/M12, avec une tolérance suffisante pour un taraudage ultérieur.
En génie civil, les techniciens apprécient la robustesse de la matière HSS sur les aciers anciens ou recyclés, souvent hétérogènes en dureté : là où un foret carbure casse au premier point dur inattendu, l'HSS absorbe la contrainte et continue sa progression.
La durée de vie d'un foret HSS dépend autant de son usage que de sa qualité intrinsèque. Quelques repères concrets :
Le carbure de tungstène offre une dureté supérieure et une meilleure tenue en température — c'est indéniable. Mais sur un chantier en extérieur ou dans un van de technicien, ce n'est pas toujours l'outil le plus adapté. Un foret carbure casse nettement en cas de flexion ou de vibration latérale, une situation banale dès qu'on perce à l'épaule dans un espace contraint. L'HSS, lui, se déforme légèrement avant de céder, ce qui laisse le temps de corriger. Pour des consommables achetés en pack et renouvelés régulièrement, c'est aussi un choix économiquement cohérent : le coût unitaire reste maîtrisé, et la polyvalence matériaux évite d'avoir à gérer plusieurs familles de forets selon le substrat rencontré.
La norme DIN 340 impose une longueur totale et une longueur de partie coupante supérieures à celles de la norme DIN 338 standard. Concrètement, un foret DIN 340 de 6 mm dispose d'une longueur utile d'environ 97 mm contre 57 mm pour son équivalent DIN 338, ce qui permet de traverser des parois épaisses ou des profilés creux sans recourir à un prolongateur. C'est particulièrement utile en perçage de traversée sur des collecteurs, des armoires de comptage ou des platines de fixation épaisses.
Pour un taraudage métrique standard, le diamètre de perçage préalable est égal au diamètre nominal du filet moins le pas : pour un M8 (pas de 1,25 mm), on utilise un foret de 6,8 mm ; pour un M10 (pas de 1,5 mm), un foret de 8,5 mm. La gamme HSSGL couvre ces diamètres avec les références 7,0 mm et 8,0 mm les plus proches couramment disponibles — à adapter selon le type de matériau et la tolérance du filetage souhaité. Il est conseillé de vérifier les tableaux de taraudage ISO pour chaque application spécifique.
Oui, les forets HSS peuvent être réaffûtés, à condition de respecter l'angle de pointe d'origine (135° pour la série HSSGL) et la symétrie des deux arêtes de coupe. En pratique, un réaffûtage manuel de qualité nécessite un affûteur dédié ou une bonne maîtrise de la meuleuse d'outillage, sous peine de détruire la géométrie de la pointe DIN 1412 C. Pour les petits diamètres (en dessous de 5 mm), le rapport coût/résultat d'un réaffûtage artisanal est souvent défavorable par rapport au remplacement direct, surtout en achat pack.
La lubrification remplit deux fonctions essentielles : elle réduit la friction entre l'arête de coupe et le copeau, ce qui limite la montée en température — principale cause d'usure prématurée des forets HSS — et elle facilite l'évacuation des copeaux hors des spires de l'hélice. Sans lubrifiant sur de l'acier de construction, la pointe peut atteindre des températures suffisantes pour recuire localement l'acier HSS et en réduire durablement la dureté. Une huile de coupe en spray ou une émulsion suffisent pour la majorité des perçages en conditions de chantier.
La durée de vie dépend fortement du matériau percé, de la vitesse de rotation, de la présence ou non de lubrification et du diamètre utilisé. À titre indicatif, sur un acier S235 avec lubrification et vitesse adaptée, un foret de 6 mm peut réaliser entre 80 et 150 trous avant que les arêtes ne montrent des signes d'usure perceptibles. Sur de la fonte ou de l'acier plus dur, ce chiffre peut être divisé par deux à trois. L'utilisation en perçage sec, fréquente sur le terrain, accélère également l'usure de façon significative.
Caractéristiques