 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier


 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
Sur un chantier de raccordement réseau ou en atelier de fabrication, le foret étagé est l'un de ces outils qu'on use jusqu'à la corde — parfois trop vite. Usure prématurée sur l'inox, glissement à l'attaque sur une tôle lisse, marquages effacés qui font perdre du temps en tri… ces irritants du quotidien, les forets étagés cobalt Milwaukee ont été conçus pour les éliminer un à un. Ce n'est pas un hasard si les techniciens réseaux et les plombiers-chauffagistes les plus exigeants les ont adoptés comme référence de chantier.
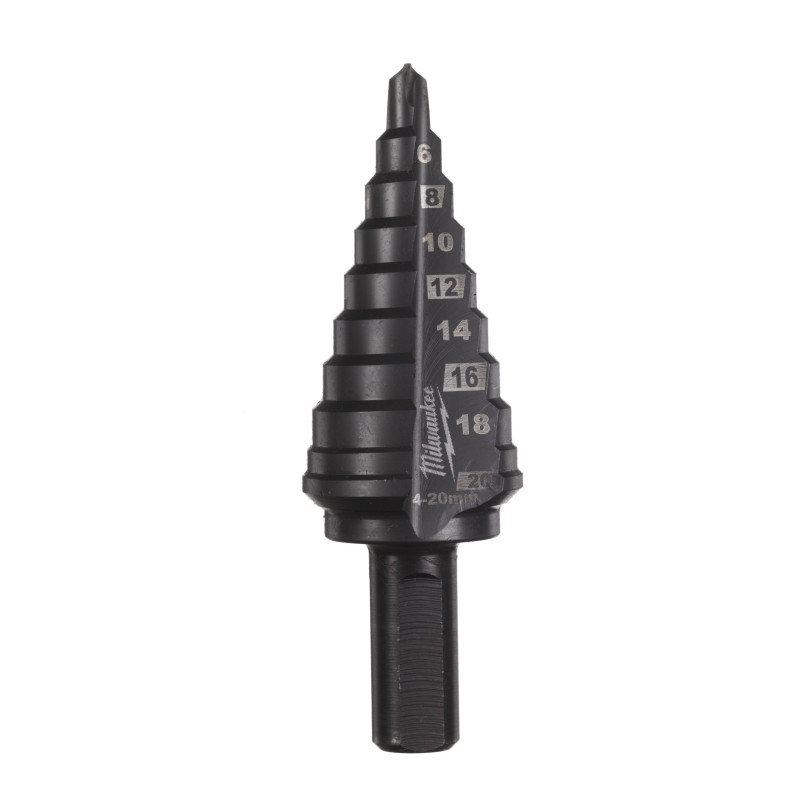
La gamme couvre une plage étendue de diamètres — du 4 à 20 mm pour les perçages courants jusqu'au 6 à 35 mm pour les applications nécessitant des ouvertures plus larges, avec une version métrique M6 à M32 pour les environnements normalisés ISO — ce qui permet de couvrir la quasi-totalité des situations rencontrées sur le terrain sans multiplier les références en poche.
Le nitrure de chrome d'aluminium (AlCrN) n'est pas un simple traitement de surface cosmétique. C'est une barrière physico-chimique extrêmement dure qui se forme en surface du cobalt et protège l'arête de coupe contre deux ennemis principaux du foret : la chaleur et l'oxydation. En perçage répétitif sur acier inoxydable — matériau connu pour son écrouissage et sa mauvaise conductivité thermique — un foret classique monte rapidement en température et perd son fil. Le revêtement AlCrN repousse ce point de défaillance, offrant une durée de vie annoncée jusqu'à dix fois supérieure aux forets étagés sans traitement.
Pour un technicien qui alterne entre vingt et trente percées par journée d'intervention, cette longévité ne se traduit pas seulement par moins d'achats d'outils : elle signifie aussi moins d'interruptions en cours de tâche, moins de risques de laisser un trou bancal parce que le foret a rendu l'âme à mi-chemin, et une gestion de stock nettement simplifiée pour le chef de chantier.
Qui n'a jamais pesté contre un foret étagé qui glisse au démarrage sur une surface laquée ou légèrement bombée ? C'est exactement le problème que résout la pointe RAPID STRIKE™. Sa géométrie spéciale permet à l'outil de mordre immédiatement dans le matériau sans dérive, même sur des surfaces obliques ou polies, sans qu'il soit nécessaire de pré-percer ou de créer un pointeau au marteau.
En conditions réelles, sur la pose d'un collier de dérivation sur une canalisation acier ou lors du perçage d'une armoire électrique en tôle galvanisée, l'absence de glissement au démarrage n'est pas qu'un confort : c'est un facteur de sécurité. Un foret qui dérape peut endommager un revêtement, marquer une surface visible, voire faire lâcher la prise à l'opérateur. Avec RAPID STRIKE™, le contact est franc et immédiat.
Les visseuses sans fil actuelles délivrent des couples impressionnants. C'est un avantage pour la rapidité d'exécution, mais aussi un risque si la géométrie du foret n'est pas calibrée pour absorber cette puissance sans accrocher. Milwaukee a travaillé la forme des arêtes de coupe pour réduire la friction lors de la progression et limiter le phénomène de blocage en rotation — ce moment où l'outil tire brusquement sur la main de l'opérateur, avec tous les risques que cela implique sur des perceuses à couple élevé.
Le mandrin à 3 méplats complète ce dispositif en supprimant les glissements dans le mandrin. Chaque newton-mètre délivré par la perceuse est intégralement transmis au foret, ce qui se traduit par une progression régulière dans la matière, sans à-coups, et des trous au diamètre final plus nets.
Les deux flûtes hélicoïdales ont été redessinées pour évacuer les copeaux plus efficacement et réduire la chaleur générée à l'interface outil-matière. Le bénéfice est double : la coupe progresse deux fois plus vite qu'avec un foret étagé standard, et la finition intérieure du trou est nettement plus lisse. Sur de l'inox notamment, où les arêtes mal coupées peuvent créer des bavures difficiles à éliminer, cette qualité d'usinage évite une reprise manuelle et accélère l'ensemble de la séquence.
Les tailles de chaque gradin sont gravées au laser directement dans l'acier. Contrairement aux marquages peints ou à l'encre qui disparaissent après quelques semaines d'usage intensif, ces repères restent lisibles tout au long de la vie de l'outil. En pratique, cela évite les erreurs de sélection dans une trousse garnie et facilite le contrôle rapide du bon diamètre avant d'attaquer une percée.
| Caractéristique | Valeur |
|---|---|
| Référence fournisseur (MPN) | 48899372 |
| Désignation Milwaukee | Cobalt Step Drill 4 to 20 mm — 1 pc |
| Plage de diamètres | 4 à 20 mm |
| Nombre de pas (gradins) | 10 |
| Diamètre de tige | 8 mm |
| Longueur totale | 62 mm |
| Revêtement | Nitrure de Chrome d'Aluminium (AlCrN) |
| Nombre de flûtes | 2 |
| Type de pointe | RAPID STRIKE™ |
| Fixation mandrin | 3 méplats |
| Matériaux compatibles | Acier doux, acier mi-dur, acier inoxydable, aluminium, cuivre |
| Marquage des tailles | Gravure laser |
| Conditionnement | 1 unité |
| EAN | 045242603862 |
Selon les matériaux travaillés et les diamètres requis, Milwaukee propose plusieurs déclinaisons complémentaires :
Cette architecture de gamme permet à chaque équipe — qu'elle intervienne sur des réseaux d'eau potable, en maintenance industrielle ou en installation sanitaire — de disposer exactement de l'outil correspondant à ses besoins sans surstock inutile.
La combinaison cobalt + AlCrN positionne ces forets étagés sur les matériaux qui usent le plus vite les outils de coupe :
Pour le perçage de l'inox en particulier, l'utilisation d'un lubrifiant adapté — huile de coupe ou spray spécifique — reste recommandée pour maximiser la durée de vie du foret et obtenir une finition optimale, même si le revêtement AlCrN repousse significativement le seuil d'usure à sec.
La tige de 8 mm à 3 méplats est compatible avec la grande majorité des perceuses sans fil et filaires du marché équipées d'un mandrin standard. L'association avec une perceuse à variateur de vitesse et limiteur de couple électronique est recommandée pour adapter les paramètres au matériau travaillé : vitesse plus élevée sur l'aluminium, cadence réduite sur l'inox épais pour limiter la chaleur à l'arête.
Le revêtement AlCrN repousse significativement la montée en température et ralentit l'usure à sec, mais il ne remplace pas totalement le lubrifiant sur l'inox. Pour des percées occasionnelles dans de l'inox fin (moins de 2 mm), un usage à sec peut être accepté. En revanche, sur de l'inox épais ou en perçage répétitif, l'application d'une huile de coupe ou d'un spray lubrifiant reste indispensable pour préserver l'arête et éviter l'écrouissage du matériau autour du trou.
Le nombre de percées dépend de l'épaisseur de l'inox, de la vitesse de rotation et de la lubrification. Dans des conditions correctes (vitesse adaptée, lubrification légère), les retours terrain indiquent typiquement plusieurs centaines de trous dans de l'inox de 2 à 3 mm avant que la qualité de coupe se dégrade notablement. À titre de comparaison, un foret étagé HSS standard sans revêtement peut montrer des signes d'usure dès cinquante à cent percées sur le même matériau.
En perçage d'acier doux, une plage de 800 à 1 500 tr/min est généralement adaptée pour les diamètres de 4 à 12 mm, avec une réduction progressive à mesure que le diamètre de travail augmente. Sur acier mi-dur ou inox, on descend à 400-800 tr/min pour limiter la chaleur à l'arête de coupe. L'utilisation d'une perceuse à variateur de vitesse est donc fortement conseillée pour tirer le meilleur parti de ces forets sur des matériaux variés.
Dans la grande majorité des cas, oui. La géométrie de la pointe RAPID STRIKE™ est conçue pour mordre immédiatement dans la matière sans dériver, même sur des surfaces planes et polies. Sur des tôles bombées ou à fort effet de ressort, un léger appui initial suffit à positionner l'outil. En pratique, les techniciens qui ont adopté ces forets abandonnent rapidement le pointage systématique, ce qui représente un gain de temps réel sur des chantiers à volume de perçage élevé.
Ces forets sont compatibles avec toutes les perceuses disposant d'un mandrin de 8 mm, qu'elles soient filaires ou sans fil. La tige à 3 méplats assure une fixation sûre dans les mandrins standard et élimine les glissements quel que soit le type d'outil. Les perceuses filaires à vitesse variable constituent même une option intéressante pour les usages en atelier où la puissance constante et la gestion fine de la vitesse facilitent le travail sur matériaux difficiles comme l'inox épais.
Caractéristiques