 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier


 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
Un foret étagé classique dans une visseuse à choc, c'est souvent une mauvaise idée : les vibrations répétées fragilisent la zone d'emmanchement, le revêtement s'use prématurément et les flûtes perdent leur mordant après quelques chantiers. C'est précisément pour répondre à ce constat terrain que Milwaukee a développé la gamme Shockwave. Ces forets étagés ont été pensés dès la conception pour absorber les contraintes mécaniques spécifiques aux visseuses à choc, et non pour simplement les tolérer.
Que vous perciez des passages de capteurs sur une canalisation en acier galvanisé, que vous créiez des trous de montage sur des canalettes en polyester ou que vous interveniez en fouille ouverte sur un réseau d'eau potable, la gamme Shockwave offre une réponse cohérente à des exigences qui ne laissent pas de place à l'improvisation.
La majorité des ruptures de forets étagés surviennent à la jonction entre l'emmanchement et le corps de l'outil. C'est là que les contraintes de torsion et les vibrations d'impact se cumulent. Le système Shockzone™ intégré à l'emmanchement hexagonal 1/4" (6,35 mm) crée une zone de déformation contrôlée qui dissipe cette énergie avant qu'elle n'atteigne la zone de coupe. En pratique, cela signifie moins de forets cassés net en plein perçage, moins d'arrêts de travail imprévus et une durée de vie sensiblement allongée même en usage intensif cinq jours sur sept.
Le revêtement en titane aluminium nitride (TiAlN), appliqué par dépôt physique en phase vapeur (PVD), forme une couche extrêmement dure à la surface de l'acier. Ce traitement présente deux avantages majeurs : une résistance à l'usure abrasive et une stabilité thermique élevée, ce qui évite le ramollissement de la coupe lors de perçages répétés sans refroidissement. Résultat documenté : une durée de vie cinq fois supérieure à celle d'un foret étagé non traité.
Ce revêtement apporte également une résistance à la corrosion qui n'est pas anecdotique : quand on travaille en environnement humide, en galerie souterraine ou à proximité d'effluents chargés en chlore, un foret qui s'oxyde entre deux chantiers est un foret qu'on jette avant l'heure. Le TiAlN limite ce phénomène de manière significative.
Sur une surface métallique légèrement bombée ou oblique — comme l'extérieur d'un tube acier ou la paroi d'un boîtier de compteur — le risque de dérapage à l'amorce est réel et coûteux en temps. La géométrie Rapid Strike™ de la pointe permet un engagement immédiat dans la matière, sans pré-perçage préalable. Le foret mord d'emblée, au bon endroit, sans glisser. Pour un technicien qui réalise une dizaine de points d'accès dans une journée, c'est une économie de temps qui s'additionne.
Les deux flûtes de coupe présentent un angle d'hélice et un profil de tranchant qui favorisent l'évacuation des copeaux hors du trou pendant le perçage. Cela réduit la friction, limite l'échauffement et produit un alésage plus propre, sans bavures excessives. Pour des travaux sur des plaques de répartition ou des châssis métalliques où la qualité de finition compte, cette précision fait la différence entre un trou utilisable immédiatement et un trou qui nécessite une repasse à l'ébavureur.
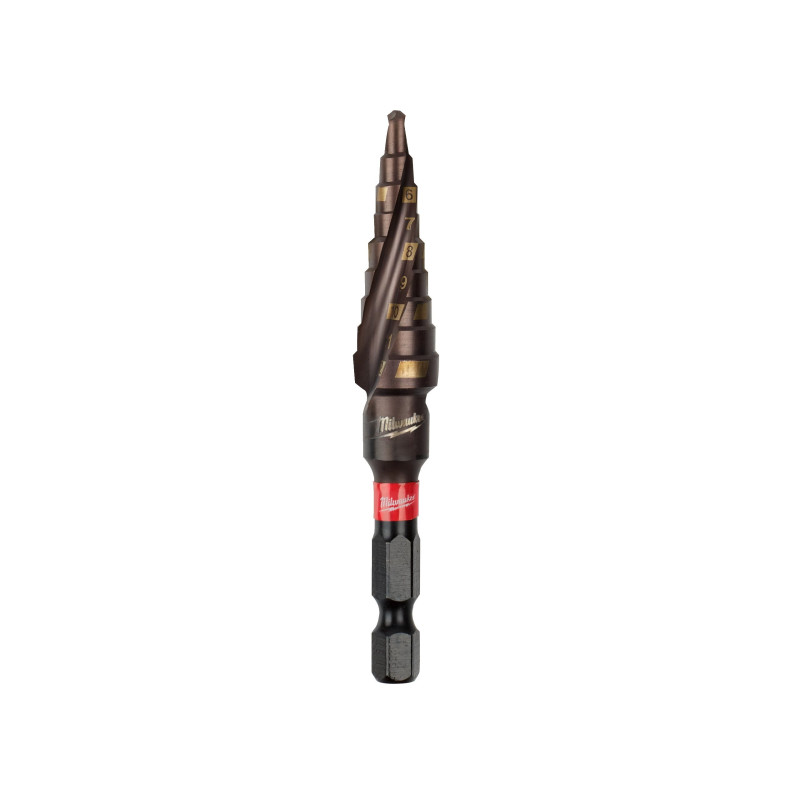
Les diamètres disponibles sont gravés directement dans l'acier du corps par laser. Ce marquage résiste aux frottements, aux projections de fluides de coupe et aux chocs du quotidien. Sur un chantier où plusieurs forets étagés cohabitent dans la même sacoche, identifier au premier coup d'œil la bonne taille évite des erreurs de perçage et du temps perdu à tâtonner.
La gamme couvre plusieurs plages de diamètres, chacune correspondant à des contextes d'intervention précis :
Toutes les déclinaisons partagent le même emmanchement hexagonal 1/4", les mêmes technologies Shockzone™, TiAlN et Rapid Strike™, et la même compatibilité avec l'ensemble des visseuses à choc du marché — Milwaukee ou autres marques professionnelles.
La création de points d'accès pour sonde électronique ou capteur acoustique impose un perçage précis, souvent sur des matériaux variés (acier, fonte, PE), dans des conditions d'accès contraintes. Le Rapid Strike™ évite les approximations à l'amorce, et la durée de vie prolongée du TiAlN permet de tenir sur une tournée de plusieurs dizaines d'interventions sans changer de foret. Les équipes spécialisées dans la recherche de fuites sur réseaux d'eau potable ou de gaz l'ont bien compris.
Passages de tubes cuivre dans des cloisons métalliques, trous de montage sur supports, perçages de canalettes d'installation électrique en tertiaire : les forets étagés Shockwave accompagnent les artisans sur des tâches récurrentes où la régularité prime. La résistance à la corrosion du revêtement est un vrai plus pour ceux qui travaillent régulièrement en milieu humide ou souterrain.
Sur un chantier de rénovation ou d'installation, la capacité à démarrer sans pré-perçage sur des tôles galvanisées ou des boîtiers d'armoire électrique fait gagner plusieurs minutes par poste. À l'échelle d'une semaine de chantier dense, ce sont des heures récupérées. Les services techniques de collectivités et les gestionnaires de réseaux apprécient également le faible coût à l'usage, surtout lorsque les volumes de perçage sont importants.
Les forets étagés Shockwave fonctionnent dans la plage standard des visseuses à choc (généralement 1 500 à 3 500 tr/min en mode percussion). Un régime trop élevé sans lubrification sur de l'acier épais accélère l'usure thermique malgré le TiAlN. Respecter les préconisations du fabricant de la machine permet de tirer le meilleur parti de l'outil sur la durée.
Sur acier inoxydable, fonte ou tôle épaisse, un filet d'huile de coupe ou un spray lubrifiant spécifique abaisse sensiblement la température de la zone de coupe et prolonge la durée de vie du foret. Sur aluminium, PVC ou matériaux composites légers, la lubrification n'est généralement pas nécessaire pour des perçages courts.
Après chaque usage, un essuyage simple des flûtes pour éliminer copeaux et résidus humides évite l'amorce de corrosion entre deux chantiers. Rangé dans une sacoche ou une boîte rigide, à l'abri des chocs avec d'autres outils, le foret conserve son tranchant plus longtemps. Le marquage laser, lui, n'exige aucune précaution particulière : il est fait pour durer.
Dix secondes d'inspection avant d'engager le foret dans la visseuse suffisent à détecter un éclat sur une flûte, une déformation de pointe ou une usure prononcée du revêtement. Ces signes indiquent qu'il est temps de remplacer l'outil avant de risquer un perçage raté ou une casse en cours de travail.
| Caractéristique | Détail |
|---|---|
| Référence produit (réf. 48899261) | ShW 4 to 12 mm, pas de 1 mm — 1 pièce |
| MPN / Référence fournisseur | 48899261 |
| Type d'outil | Foret étagé (step drill) |
| Usage préconisé | Visseuses à choc (impact drivers) |
| Emmanchement | Hexagonal 1/4" (6,35 mm) |
| Plage de diamètres — réf. 48899261 | 4, 5, 6, 7, 8, 9, 10, 11, 12 mm |
| Autres déclinaisons disponibles | 4-12 mm (pas 2 mm) / 4-20 mm / 4-30 mm / Set 3 pièces |
| Contenu du conditionnement (réf. 48899261) | 1 foret étagé |
| Revêtement de surface | Titane Aluminium Nitride (TiAlN) — dépôt PVD |
| Durée de vie relative | 5 fois supérieure aux forets non traités |
| Nombre de flûtes | 2 flûtes à géométrie optimisée |
| Technologie Shockzone™ | Oui — intégrée à l'emmanchement |
| Technologie Rapid Strike™ | Oui — pointe d'engagement immédiat |
| Marquage dimensions | Gravure laser permanente sur le corps |
| Résistance à la corrosion | Excellente (TiAlN) |
Ces forets sont conçus et optimisés pour les visseuses à choc, qui exercent un mode de contrainte rotatif-impulsif spécifique. Ils peuvent techniquement fonctionner sur une perceuse classique ou à percussion, mais cette utilisation ne tire pas parti des technologies Shockzone™ et peut accélérer l'usure si le mandrin à mors ne garantit pas un centrage aussi précis que l'emmanchement hexagonal 1/4". Pour un usage exclusif sur perceuse, des forets étagés standard suffisent et coûtent moins cher.
La version 4 à 20 mm couvre l'essentiel des diamètres de passage normalisés pour gaines ICT et tubes IRL (16, 20 mm notamment). Si vos besoins ne dépassent pas 12 mm — pour des passages de câbles fins ou des fixations de petits équipements — la référence 48899261 (4-12 mm, pas 1 mm) offre davantage de granularité avec un incrément de 1 mm, ce qui permet d'ajuster précisément le diamètre sans surcalibrer le trou. Pour des tôles d'acier de 1 à 2 mm, la lubrification n'est généralement pas indispensable avec le TiAlN.
Il n'existe pas de chiffre universel, car tout dépend du matériau percé, de la présence ou non de lubrification et des conditions d'usage. Sur acier doux de 1,5 mm avec lubrification intermittente, des professionnels rapportent plusieurs centaines de perçages avant perte notable de tranchant. Le revêtement TiAlN étant évalué à cinq fois la longévité d'un foret non traité, la fourchette réelle est significativement supérieure à ce que les gammes d'entrée permettent. L'indicateur pratique le plus fiable reste la qualité du trou produit : dès que les bavures augmentent ou que l'effort perçu s'alourdit, le foret mérite inspection.
Le titane aluminium nitride présente une très bonne inertie chimique face aux environnements humides et aux traces de chlore couramment rencontrées dans les réseaux d'eau potable et d'assainissement. Il ne remplace pas un acier inoxydable, mais il retarde significativement l'oxydation des flûtes par rapport à un foret nu ou simplement teint en titane. Un essuyage soigneux après usage et un rangement sec restent recommandés pour préserver les performances dans la durée.
Les forets étagés HSS standard ne sont pas conçus pour absorber les chocs répétés d'une visseuse à choc : leur zone d'emmanchement est la première à céder, souvent de manière brutale, au pire moment. La technologie Shockzone™ des Shockwave traite exactement ce point faible, tandis que le revêtement TiAlN allonge la durée de vie bien au-delà de ce que permet un HSS non traité. Pour des équipes qui interviennent quotidiennement sur des réseaux — eau, gaz ou assainissement — l'économie sur le coût par perçage et la fiabilité accrue justifient l'écart de prix à l'achat.