 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro


 Contactez nous

Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
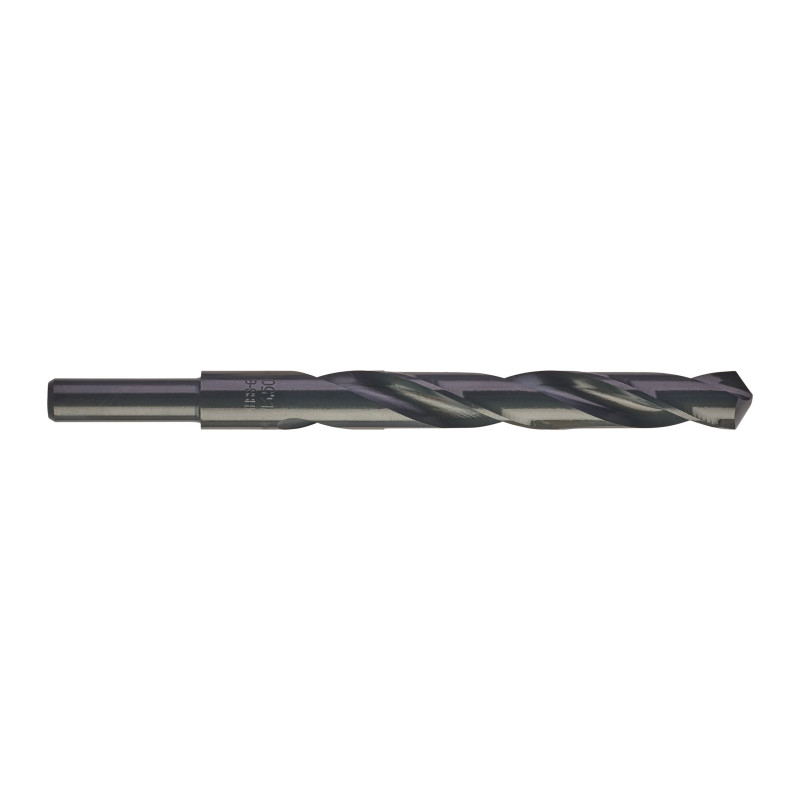
Sur un chantier de réseau ou en atelier de plomberie industrielle, le foret est l'outil qu'on ne remarque que lorsqu'il flanche : vibrations inhabituelles, trou ovalisé, arête qui lâche en plein perçage sur une canalisation fonte. Les forets métal laminés HSS-R Milwaukee, déclinés sur toute la gamme HSSR de 1,0 à 20,0 mm, ont été conçus pour que ce genre de situation reste anecdotique.
Fabriqués selon la norme DIN 338 par procédé rollforged — laminage à froid de l'acier rapide plutôt que fraisage —, ils affichent une structure moléculaire plus dense que les forets HSS usinés classiques. Résultat concret sur le terrain : une meilleure tenue aux chocs thermiques répétés et une arête de coupe qui conserve son tranchant significativement plus longtemps, même en perçage continu sur acier de construction ou fonte grise.
La distinction entre un foret HSS laminé et un foret HSS usiné n'est pas qu'une affaire de marketing. Lors du laminage, les fibres de l'acier rapide suivent le profil hélicoïdal de la spirale sans être sectionnées. Cette continuité des fibres se traduit par une résistance à la flexion et aux chocs mécaniques nettement supérieure — un avantage décisif lorsqu'on perce dans une pièce bridée de façon précaire ou qu'on travaille avec une perceuse portative dont le centrage n'est pas parfait.
Le revêtement oxyde noir, quant à lui, n'est pas une simple finition esthétique. Obtenu par traitement thermochimique de surface, il crée une micro-porosité qui retient le lubrifiant en cours de perçage, réduit le coefficient de friction entre les copeaux et la goujure, et protège l'acier contre l'oxydation lors du stockage. En pratique, on constate une évacuation plus fluide des copeaux longs sur acier non-allié — ce qui compte particulièrement quand on perce en profondeur dans une platine épaisse ou un profilé HEA.
La gamme HSSR couvre les matériaux jusqu'à 800 N/mm² de résistance à la traction. Concrètement, cela inclut :
À noter : pour les aciers inoxydables austénitiques (304L, 316L) ou les aciers à haute limite élastique dépassant 800 N/mm², il faudra se tourner vers des forets HSS-Co (cobalt) ou TiN. Les forets HSSR ne sont pas dimensionnés pour ces matériaux et s'useraient prématurément.
En détection et réparation de réseaux enterrés, les forets de la gamme HSSR interviennent dans des contextes très précis. La pose d'un débitmètre sur une canalisation acier DN100 nécessite généralement un avant-trou au foret de 8 ou 10 mm avant fraisage, pour éviter le voilage de la pointe sur l'épiderme patiné du tube. Sur fonte ductile, le perçage d'un trou de 14 ou 16 mm pour l'installation d'un piquage de pression demande un foret qui ne craint pas les vibrations liées à l'épaisseur variable de la paroi.
En atelier de préfabrication de réseaux hydrauliques, les petits diamètres — 3,2 mm pour les trous de goupille, 4,2 mm pour les vis M5, 6,8 mm avant taraudage M8 — sont les plus sollicités. C'est précisément pourquoi ces diamètres "de taraudage" figurent dans la gamme HSSR : 3,2 / 4,2 / 4,8 / 6,8 mm correspondent aux avant-trous standards pour les filetages métriques courants en plomberie industrielle.
Sur les chantiers de génie civil impliquant des structures mixtes acier-béton, les équipes utilisent fréquemment les forets HSSR pour le passage de gaines ou la mise en place de tiges filetées dans des platines acier, en complément d'un foret béton pour la partie maçonnée. La conformité DIN 338 garantit une permutabilité totale entre les mandrin de perceuse SDS-plus avec adaptateur et les perceuses à colonne d'atelier.
Avec 43 diamètres disponibles de 1,0 à 20,0 mm, la gamme HSSR couvre l'intégralité des besoins courants sans lacune. La logique de conditionnement suit la fréquence d'utilisation réelle :
Cette organisation permet un réapprovisionnement ciblé : on renouvelle les 6 mm par dizaines sans toucher aux 18 mm commandés à l'unité selon les besoins. Pour les responsables d'équipes en collectivité, c'est un avantage logistique concret dans la gestion des stocks d'outillage consommable.
| Caractéristique | Valeur / Détail |
|---|---|
| Référence gamme | HSSR — diamètres 1,0 à 20,0 mm (MPN de référence : 4932373318) |
| Matière | Acier rapide HSS-R laminé (procédé rollforged) |
| Norme | DIN 338 |
| Revêtement | Oxyde noir (traitement thermochimique de surface) |
| Angle de pointe | 118° |
| Type d'hélice | Spirale type N (angle normal) |
| Capacité matériaux | Jusqu'à 800 N/mm² (acier non-allié, acier allié, fonte, alliages non-ferreux) |
| Diamètres disponibles (mm) | 1,0 — 1,5 — 2,0 — 2,5 — 3,0 — 3,2 — 3,5 — 4,0 — 4,2 — 4,5 — 4,8 — 5,0 — 5,5 — 6,0 — 6,5 — 6,8 — 7,0 — 7,5 — 8,0 — 8,5 — 9,0 — 9,5 — 10,0 — 10,5 — 11,0 — 11,5 — 12,0 — 12,5 — 13,0 — 13,5 — 14,0 — 14,5 — 15,0 — 15,5 — 16,0 — 16,5 — 17,0 — 17,5 — 18,0 — 18,5 — 19,0 — 19,5 — 20,0 |
| Longueurs totales disponibles (mm) | 34 — 40 — 49 — 57 — 61 — 65 — 70 — 75 — 80 — 86 — 93 — 101 — 109 — 117 — 125 — 133 — 142 — 151 — 160 — 169 — 178 — 184 — 191 — 198 — 205 |
| Longueurs de queue (mm) | 12 — 18 — 24 — 30 — 33 — 36 — 39 — 43 — 47 — 52 — 57 — 63 — 69 — 75 — 81 — 87 — 94 — 101 — 108 — 114 — 120 — 125 — 130 — 135 — 140 |
| Conditionnements | À l'unité / paquets de 5 / paquets de 10 / coffrets 19 ou 25 pièces selon diamètre |
| Couleur | Noir (identification visuelle du revêtement oxyde) |
Quelques règles de base font la différence entre un foret usé en deux chantiers et un outil qui dure. La vitesse de rotation est le paramètre le plus souvent négligé : à 20 mm de diamètre, on travaille autour de 80 à 100 tr/min sur acier, là où un foret de 4 mm peut tourner à 1 500 tr/min sans problème. Forcer la cadence sur un grand diamètre est le moyen le plus sûr de brûler l'arête en quelques passages.
La lubrification n'est pas optionnelle sur matériaux ferreux durs. Une huile de coupe minérale, appliquée au pinceau ou par arrosage, réduit la température en zone de coupe et améliore l'état de surface du trou. Sur chantier extérieur sans possibilité d'arrosage, un stick lubrifiant suffit pour les perçages occasionnels sur acier de construction.
Enfin, l'usure d'un foret se détecte avant la casse : augmentation du bruit de coupe, échauffement visible de la queue, bavures en sortie de trou. Remplacer à ce stade coûte moins cher que de terminer un foret cassé dans une pièce impossible à re-percer.
Le suffixe R désigne un foret obtenu par laminage (rollforged) : l'acier rapide est mis en forme à froid, ce qui densifie la structure et conserve l'intégrité des fibres métalliques. Le suffixe G (ground) désigne un foret rectifié après fraisage, offrant une précision dimensionnelle légèrement supérieure mais une résistance mécanique moindre. En usage intensif sur chantier, le laminé HSS-R est généralement plus endurant ; pour des perçages de précision en ajustement serré, le rectifié HSS-G peut être préféré.
Non sans risque d'usure prématurée. Les aciers inoxydables austénitiques (304, 316) ont tendance à s'écrouir en surface lors du perçage, ce qui génère une chaleur et une résistance que les forets HSS-R standards ne sont pas conçus pour absorber durablement. Pour l'inox, des forets HSS-Co (avec 5 à 8 % de cobalt) sont nettement mieux adaptés. Les forets HSSR conviennent en revanche aux aciers inoxydables ferritiques de faible dureté, avec lubrification abondante et vitesse réduite.
Le coffret 19 ou 25 pièces est pertinent pour constituer une trousse complète de départ ou équiper une nouvelle équipe sans lacune dans les diamètres courants. Pour un réapprovisionnement ciblé — renouveler les 6 mm et 8 mm usés d'une trousse existante —, les paquets de 10 forets sont économiquement plus avantageux. Les grands diamètres (13,5 mm et au-delà) étant moins fréquemment renouvelés, leur achat à l'unité évite une immobilisation de stock inutile.
La norme DIN 338 définit précisément les dimensions de la queue cylindrique, le diamètre nominal, la longueur totale et la longueur utile pour chaque taille de foret. Un foret conforme DIN 338 s'adapte sans jeu ni surserrage à tous les mandrins de perceuse standard, qu'il s'agisse d'une perceuse portative, d'une perceuse à colonne ou d'un mandrin à serrage rapide. C'est cette standardisation qui garantit le centrage correct du foret et, par conséquent, la rondeur du trou percé.
Oui, techniquement, un foret HSS-R peut être réaffûté sur affûteuse de forets à partir d'un certain diamètre — en pratique, en dessous de 6 mm, l'opération demande une machine de précision et un opérateur qualifié pour conserver l'angle de 118° et la symétrie des lèvres. Pour les petits diamètres commercialisés en paquets de 10, le remplacement direct est économiquement plus rationnel. Pour les grands diamètres (14 mm et plus) disponibles à l'unité, un réaffûtage soigné prolonge utilement la durée de vie sans dégrader les performances de coupe.
Caractéristiques