 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro


 Contactez nous

Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
Sur un chantier de plomberie ou de distribution d'eau, la matrice de sertissage est une pièce discrète qui conditionne pourtant l'étanchéité de chaque raccord. Mal ajustée, usée ou incompatible avec le diamètre en place, elle transforme une intervention rapide en rappel de chantier coûteux. Les matrices DP13 Cu de Milwaukee ont été développées précisément pour éliminer ce risque : elles couvrent les trois sections cuivre les plus courantes sur le terrain — 2x50 mm, 2x70 mm et 2x95 mm — et s'intègrent dans les presses Milwaukee dédiées au sertissage cuivre.
Cette gamme s'adresse aux professionnels qui ne peuvent pas se permettre l'incertitude : techniciens des réseaux de distribution, entreprises de plomberie en collectif, équipes de maintenance en tertiaire. Là où la brasure demande du temps, une flamme nue et des conditions de sécurité spécifiques, le sertissage à matrice délivre en quelques secondes un assemblage hermétique, traçable et immédiatement contrôlable.
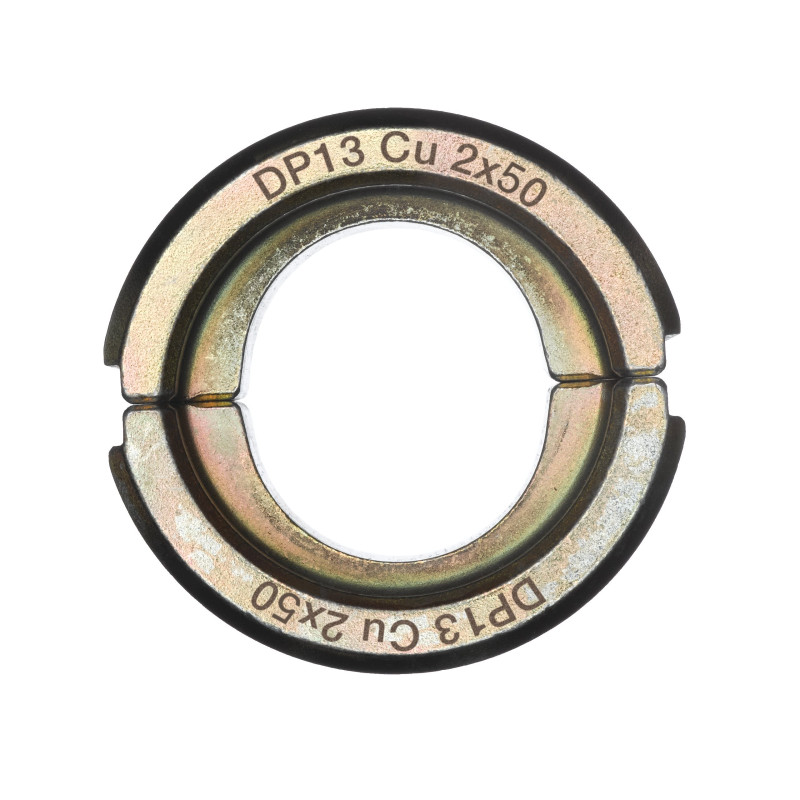
Les matrices DP13 Cu sont les mâchoires de formage qui s'insèrent dans le corps de la presse à sertir. Lorsque la presse se referme, ces deux demi-coquilles en acier trempé viennent déformer plastiquement le raccord cuivre autour du tube, créant une liaison mécanique étanche par compression contrôlée. La précision géométrique de la matrice détermine directement la qualité du sertissage : une matrice trop usée ou hors tolérance produit un assemblage sous-serré, potentiellement fuyant.
Le principe des matrices interchangeables est ce qui rend ce système économiquement cohérent : une seule presse peut traiter trois diamètres différents en changeant simplement la paire de matrices concernée. En terrain collectif, où l'on passe fréquemment d'une montante en 2x50 à une colonne principale en 2x95 dans la même journée, cette modularité évite de transporter plusieurs presses ou de bloquer l'intervention.
Milwaukee a segmenté sa gamme DP13 Cu en trois références qui correspondent aux diamètres cuivre les plus rencontrés dans les réseaux résidentiels et collectifs en France :
Un technicien expérimenté constituera généralement son parc avec les trois formats dès lors que son activité couvre plusieurs types de chantiers. Un artisan en plomberie individuelle se concentrera souvent sur les formats 2x50 et 2x70, qui représentent la grande majorité de ses interventions quotidiennes.
La question revient régulièrement en formation ou en réunion de chantier : pourquoi sertir quand on peut braser ? En pratique, les avantages du sertissage à matrice finissent toujours par l'emporter dès qu'on raisonne à l'échelle d'une journée de travail.
Le premier argument est la vitesse : un sertissage prend entre cinq et dix secondes, contre trois à cinq minutes pour une brasure à l'argent proprement réalisée, nettoyage et refroidissement inclus. Sur cent raccords dans une semaine, l'écart de productivité devient substantiel. Le deuxième argument est la sécurité : le sertissage n'utilise ni chalumeau, ni flux, ni gaz. En logement occupé, en zone de stockage ou à proximité de matériaux isolants, cette absence de flamme simplifie considérablement les exigences de prévention des risques.
Le troisième, souvent sous-estimé, est la traçabilité : un sertissage est visuellement vérifiable à la simple inspection du raccord déformé. Certaines presses enregistrent même les cycles effectués. Pour les collectivités ou les maîtres d'ouvrage qui exigent un carnet de montage, c'est un argument de conformité concret. La brasure, même bien réalisée, ne laisse pas ce type de trace objective.
Les équipes de maintenance en résidence universitaire ou en EHPAD utilisent fréquemment les matrices 2x50 et 2x70 pour les interventions sur réseaux ECS et EFS. La contrainte principale y est l'impossibilité d'utiliser un chalumeau dans des bâtiments occupés — le sertissage devient alors la seule solution réaliste pour les réparations en dehors des plages de coupure longues.
Sur les chantiers de réhabilitation de réseaux en immeuble collectif, le passage d'une distribution en fonte ou en acier galvanisé vers du cuivre sertissé est devenu une pratique courante. Les matrices 2x70 et 2x95 servent notamment pour les départs de nourrice et les colonnes riser. L'absence de soudure réduit aussi les délais de mise en eau, puisqu'aucun temps de refroidissement n'est nécessaire.
En régie municipale, les agents qui interviennent sur les branchements en domaine privé ou sur les installations de comptage trouvent dans les matrices DP13 Cu un outil parfaitement adapté aux contraintes de temps d'intervention et de sécurité en espace confiné.
La longévité d'une matrice de sertissage dépend directement de l'intensité d'utilisation et de la qualité de la maintenance de la presse. En usage quotidien soutenu — cinquante à cent sertissages par jour — une matrice bien entretenue peut tenir plusieurs milliers de cycles sans dégradation notable de ses cotes fonctionnelles.
Les premiers signes d'usure se repèrent à l'œil et au toucher : des stries longitudinales sur les surfaces de contact, un jeu perceptible entre les deux demi-coquilles en position fermée, ou des empreintes de sertissage qui commencent à manquer de netteté sur le raccord. Un sertissage qui présente un léger jeu radial après formage, ou sur lequel l'empreinte n'est pas uniformément répartie sur la circonférence, est un signal d'alerte à ne pas ignorer.
La maintenance préventive est simple : nettoyage régulier des surfaces de contact, vérification de l'absence de calamine ou de débris de métal coincés dans les logements, lubrification légère des axes de pivot selon les recommandations du fabricant. Un stockage à l'abri de l'humidité, dans une trousse ou un coffret dédié, préserve les surfaces contre la corrosion de surface qui peut altérer les cotes de sertissage.
Les matrices DP13 Cu sont conçues pour les presses à sertir Milwaukee de la série correspondante. Avant de commander, il est essentiel de vérifier la compatibilité entre le modèle de presse en service et les matrices concernées, en consultant la documentation technique Milwaukee ou en sollicitant un conseil auprès d'un distributeur spécialisé. Une matrice montée sur une presse incompatible peut produire un sertissage défectueux sans que l'opérateur s'en aperçoive immédiatement.
Pour choisir le bon format, la méthode de référence est la mesure au pied à coulisse du diamètre extérieur du tube ou de la section nominale du raccord. Les trois déclinaisons disponibles — 2x50, 2x70, 2x95 — couvrent les sections cuivre normalisées les plus fréquentes dans les réseaux de distribution français.
| Référence | MPN | Section cuivre | Conditionnement | Usage principal |
|---|---|---|---|---|
| DP13 Cu 2x50 | 4932459537 | 2x50 mm | 1 pièce | Petites sections, réseaux résidentiels, EFS/ECS secondaires |
| DP13 Cu 2x70 | Non renseigné | 2x70 mm | 1 pièce | Sections intermédiaires, montantes collectives, chauffage |
| DP13 Cu 2x95 | Non renseigné | 2x95 mm | 1 pièce | Grosses sections, colonnes principales, tertiaire |
Chaque matrice DP13 Cu est vendue à l'unité, ce qui permet d'adapter précisément ses commandes aux besoins réels sans sur-stockage inutile. Ce conditionnement facilite aussi la rotation des stocks : une équipe qui consomme davantage de matrices 2x70 que de 2x95 peut calibrer ses réapprovisionnements en conséquence.
Pour les entreprises avec plusieurs équipes terrain, il est conseillé de maintenir au moins un exemplaire de rechange par format dans chaque véhicule d'intervention. Une matrice endommagée ou égarée en cours de chantier ne doit pas bloquer une journée de travail. Étiqueter chaque matrice par format dès sa réception évite les confusions, surtout lorsque plusieurs presses circulent simultanément sur site.
La sélection se fait à partir du diamètre nominal ou de la section du raccord cuivre à sertir, mesurée au pied à coulisse. La matrice 2x50 correspond aux petites sections en alimentation secondaire, la 2x70 aux distributions collectives standard et la 2x95 aux départs de colonnes principales. En cas de doute, la documentation technique Milwaukee ou le tableau de correspondance fourni avec la presse précise les sections compatibles pour chaque référence de matrice.
En conditions d'utilisation normale et avec une presse correctement entretenue, une matrice DP13 Cu peut supporter plusieurs milliers de cycles avant que ses cotes fonctionnelles ne se dégradent. La fréquence réelle de remplacement dépend de l'intensité d'usage, de la qualité des raccords sertis et de l'état de la presse. L'indicateur le plus fiable reste l'inspection visuelle régulière : stries sur les mâchoires, jeu anormal en position fermée ou sertissages asymétriques sont des signaux de remplacement imminent.
Non — les matrices DP13 Cu sont conçues pour les modèles de presses Milwaukee spécifiquement compatibles avec ce format de cartouche. Avant toute commande, il est impératif de vérifier la référence de la presse en service dans la documentation constructeur ou auprès d'un distributeur spécialisé. Monter une matrice sur une presse incompatible peut produire des sertissages non conformes sans alarme visible, ce qui représente un risque réel pour l'étanchéité des installations.
En immeuble occupé ou en bâtiment avec matériaux inflammables, l'utilisation d'un chalumeau impose des contraintes de protection et de surveillance qui rallongent considérablement les temps d'intervention. Le sertissage à matrice s'effectue sans flamme, sans flux et sans temps de refroidissement, ce qui le rend utilisable dans pratiquement tous les contextes, y compris les espaces confinés. La reproductibilité mécanique du geste offre en outre une qualité d'assemblage constante, indépendante des conditions d'éclairage ou du niveau d'expérience de l'opérateur à la brasure.
Trois indicateurs pratiques permettent de l'identifier sans démontage : des traces d'usure ou des stries visibles sur les surfaces de contact des mâchoires, un jeu perceptible entre les deux demi-coquilles en position fermée, et des empreintes de sertissage irrégulières ou insuffisamment marquées sur les raccords après formage. Si l'un de ces signes apparaît, il convient de remplacer la matrice avant la reprise des sertissages, car une matrice dégradée peut produire des assemblages sous-comprimés sans que la fuite soit immédiatement détectable sous pression de test.
Caractéristiques