 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
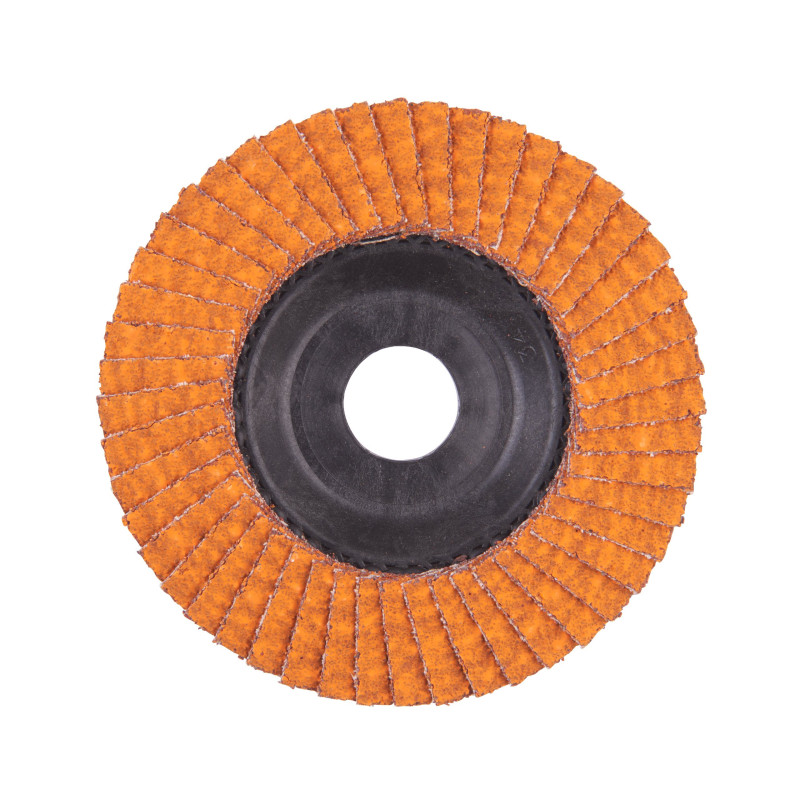
Sur un chantier de tuyauterie inox, chaque minute compte. Préparer un joint de soudure, ébavurer une coupe nette sur un tube DN100, enchaîner les passes sans brûler la matière — ce sont des contraintes que connaissent bien les tuyauteurs et les techniciens réseaux. Les disques à lamelles CERA TURBO ont précisément été conçus pour répondre à ces exigences du terrain, sans compromis entre vitesse d'enlèvement et qualité de surface.
Disponibles en diamètres 115 et 125 mm, en grains 40, 60 et 80, ces disques à grain céramique hybride couvrent l'ensemble du spectre de finition — du dégrossissage agressif jusqu'au polissage soigné avant peinture ou passivation. Leur fabrication allemande garantit une constance de performance que l'on vérifie disque après disque, pas seulement au premier passage.
La différence entre un disque abrasif oxyde d'aluminium classique et un disque céramique hybride se ressent dès la cinquième minute d'utilisation. Là où le grain conventionnel s'arrondit et perd en mordant, le grain céramique se fracture de manière contrôlée : il s'auto-affûte en cours d'usage, exposant en permanence de nouvelles arêtes de coupe. Résultat, l'enlèvement de matière reste constant sur toute la durée de vie du disque, sans que l'opérateur ait besoin d'appuyer davantage pour compenser l'usure — ce qui fatigue à la fois l'outil et l'utilisateur.
Cette régénération progressive est particulièrement appréciable sur l'inox austénitique (grades 1.4301 et 1.4401), un matériau qui travaille mieux avec une pression régulière et une chaleur maîtrisée. Un disque qui s'use de façon homogène, c'est aussi un disque qui garantit une surface finie prévisible, sans traces d'arrachement ni variations de rugosité.
Sur les chantiers de réseau d'eau potable ou de génie climatique, il n'est pas rare d'enchaîner plusieurs dizaines de coupes et de soudures dans une journée. Devoir passer un disque grossier puis un disque fin sur chaque jonction, c'est du temps perdu et des consommables en double. La structure lamellée du CERA TURBO, associée à la douceur intrinsèque du grain céramique, permet d'obtenir en une seule passe une surface à la fois ébavurée et suffisamment lisse pour une finition directe ou un contrôle visuel de soudure.
Sur un tube inox en attente de contrôle par ressuage ou sur une pièce destinée à être peinte, ce gain d'étape se traduit directement en productivité mesurable. Plusieurs chefs de chantier témoignent d'un gain d'environ 30 % du temps de finition par rapport à une approche en deux phases avec des abrasifs classiques.
Le revenu thermique sur l'acier inoxydable — ces teintes dorées ou bleues qui apparaissent lorsque la température dépasse 300 à 400 °C — n'est pas qu'un défaut esthétique. Sur des installations sanitaires ou agroalimentaires, il peut signifier une remise en cause de la passivation de surface et, par extension, un risque de corrosion localisée. La faible génération de chaleur du grain céramique CERA TURBO protège efficacement contre ce phénomène, même en travail soutenu.
Le plateau en fibre naturelle contribue également à cet équilibre thermique : il absorbe une partie des vibrations, réduit la transmission de chaleur vers la meuleuse et amortit le contact en début de passe, évitant les à-coups qui peuvent marquer une surface fine. Sur les chantiers urbains, la réduction des vibrations transmises à l'opérateur est aussi un argument de confort non négligeable sur des journées longues.
Les réseaux de canalisations ne sont pas des surfaces planes. Coudes à 45° ou 90°, tés, réductions, raccords à brides, corps de vanne — autant de géométries que le disque lamellé doit accompagner sans perdre en efficacité. La souplesse naturelle de la structure lamellée permet au CERA TURBO de s'adapter à ces formes sans déformer ni mordre de façon irrégulière. Cette caractéristique est moins évidente à chiffrer qu'une vitesse d'enlèvement, mais elle fait toute la différence lorsqu'il s'agit de reprendre proprement une soudure sur un coude en inox ou d'ébavurer un raccord en bronze sortant de fonderie.
Le plateau de soutien du CERA TURBO est conçu pour permettre l'utilisation intégrale du disque, jusqu'aux derniers millimètres de lamelle utile. Ce détail, souvent négligé à l'achat, représente sur une année d'utilisation intensive plusieurs dizaines de disques supplémentaires valorisés. Pour les entreprises qui gèrent des volumes importants de consommables abrasifs, c'est une variable à intégrer dans le calcul du coût réel par disque.
| Caractéristique | Spécification |
|---|---|
| Diamètres disponibles | 115 mm / 125 mm |
| Alésage central | 22,2 mm |
| Grains disponibles | 40 / 60 / 80 |
| Type de plateau | Fibre naturelle |
| Désignation type | SLC 50 / 115 — SLC 50 / 125 |
| Référence produit | 4932472228 |
| Code EAN | 4058546326241 |
| Vitesse de rotation ⌀ 115 mm | 7 000 – 8 000 tr/min |
| Vitesse de rotation ⌀ 125 mm | 6 000 – 7 000 tr/min |
| Conditionnement | Unité — commande par multiples de 10 |
| Pays de fabrication | Allemagne |
La polyvalence du grain céramique hybride couvre l'ensemble des métaux rencontrés dans les métiers de l'eau, du génie climatique et de la maintenance industrielle :
| Grain | Usage principal | Cas typiques sur chantier |
|---|---|---|
| 40 | Dégrossissage, enlèvement rapide | Bavures de soudure épaisses, arêtes vives après découpe, reprise de cordon massif |
| 60 | Finition intermédiaire | Préparation avant contrôle de soudure, enchaînement quotidien sur différents supports |
| 80 | Finition soignée | Inox visible, pièce avant peinture ou passivation, installation sanitaire haute exigence |
En pratique, le grain 60 est celui que la majorité des techniciens de réseau garde en permanence sur leur meuleuse : il offre un taux d'enlèvement suffisant pour la plupart des bavures de soudure rencontrées sur DN50 à DN200, tout en livrant une surface propre qui ne nécessite pas de repasse systématique. Le grain 40 entre en jeu sur les cordons de soudure MIG/MAG en construction métallique lourde ou après oxycoupage. Le grain 80 est réservé aux finitions où l'aspect de surface est soumis à réception ou à contrôle qualité.
Respecter les plages de vitesse recommandées conditionne à la fois l'efficacité de coupe et la durée de vie du disque. Au-delà des valeurs préconisées, les lamelles s'usent prématurément et le risque d'éclatement augmente. En deçà, l'enlèvement de matière devient laborieux et le grain tend à charger plutôt qu'à couper.
Dans tous les cas, la meuleuse utilisée doit être équipée d'un carter de protection homologué et l'opérateur doit porter les EPI réglementaires : lunettes ou écran facial, gants anti-vibratoires, protection respiratoire adaptée aux poussières métalliques. Sur les chantiers en espace confiné — regard de visite, local technique, local chaudière — une ventilation mécanique est indispensable même avec un plateau fibre naturelle qui limite déjà la projection de poussière fine.
Les disques à lamelles CERA TURBO sont conditionnés à l'unité, avec une quantité minimale de commande fixée à 10 disques ou multiples de 10. Ce seuil correspond au volume type d'un approvisionnement mensuel pour une équipe de deux à trois techniciens travaillant en continu sur des réseaux. Pour les collectivités territoriales, les entreprises de canalisation et les sociétés de maintenance multi-sites qui achètent par palettes, des conditions tarifaires dégressives sont disponibles sur demande auprès du service commercial.
La référence EAN 4058546326241 et le code MPN 4932472228 permettent une intégration directe dans les systèmes de gestion des achats et facilitent la traçabilité en cas d'audit ou de contrôle qualité sur site. La fabrication allemande répond aux exigences des cahiers des charges des marchés publics qui imposent des standards de qualité documentés.
Le grain oxyde d'aluminium s'arrondit progressivement et perd son tranchant sans se renouveler, ce qui force l'opérateur à augmenter la pression d'appui pour maintenir le débit de coupe — au risque de générer un échauffement local préjudiciable sur l'inox. Le grain céramique du CERA TURBO se fracture de façon contrôlée en cours d'usage, exposant constamment de nouvelles arêtes actives : l'effort reste constant, la chaleur générée est moindre et la surface obtenue est plus homogène. Sur des aciers inoxydables sensibles au revenu thermique comme le 316L, cet avantage est déterminant pour conserver l'intégrité de la couche passive.
Oui, à condition que la meuleuse soit réglable en vitesse ou que sa vitesse à vide reste compatible avec la plage recommandée pour le 115 mm (7 000 à 8 000 tr/min). Beaucoup de meuleuses 125 mm tournent à vide autour de 11 000 tr/min : il est impératif de vérifier que la vitesse sous charge ou en mode régulé reste dans la plage préconisée, et que le carter de protection installé correspond bien au diamètre du disque monté. L'alésage de 22,2 mm est universel et compatible avec la grande majorité des meuleuses d'angle du marché.
Pour une préparation avant contrôle par ressuage (PT), la surface doit être exempte de toute contamination métallique et d'irrégularités profondes susceptibles de piéger le pénétrant. Le grain 80 est le plus adapté dans ce cas : il arase le cordon de soudure sans créer de micro-rayures profondes et laisse une rugosité de surface compatible avec un nettoyage efficace au solvant avant application du pénétrant. Une passe au grain 60 peut précéder si le cordon présente des surépaisseurs importantes, avec finition systématique au 80.
Le plateau en fibre naturelle est conçu pour une utilisation en conditions normales de chantier, y compris en présence d'humidité ambiante. En revanche, il ne doit pas être immergé ni utilisé sur des surfaces mouillées : l'eau peut fragiliser la liaison entre les lamelles et le plateau, augmenter le risque d'éclatement et réduire significativement la durée de vie du disque. En environnement très humide — regard de visite avec eau stagnante, local de chaufferie condensant — il est recommandé de sécher la surface avant intervention et de stocker les disques à l'abri de l'humidité.
La consommation dépend du grain utilisé, de la nature des soudures et de l'épaisseur des parois. Sur une journée intensive (6 à 8 heures de meulage effectif) sur de l'inox 1.4301 en épaisseur 2 à 4 mm, un technicien expérimenté consomme en moyenne 3 à 5 disques grain 60, avec éventuellement 1 à 2 disques grain 40 pour les reprises lourdes. La longévité supérieure du grain céramique par rapport aux abrasifs conventionnels permet généralement de réduire de 20 à 35 % le nombre de disques consommés par rapport à une gamme oxyde d'aluminium équivalente, ce qui relativise rapidement l'écart de prix à l'unité.
Caractéristiques