 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier


 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
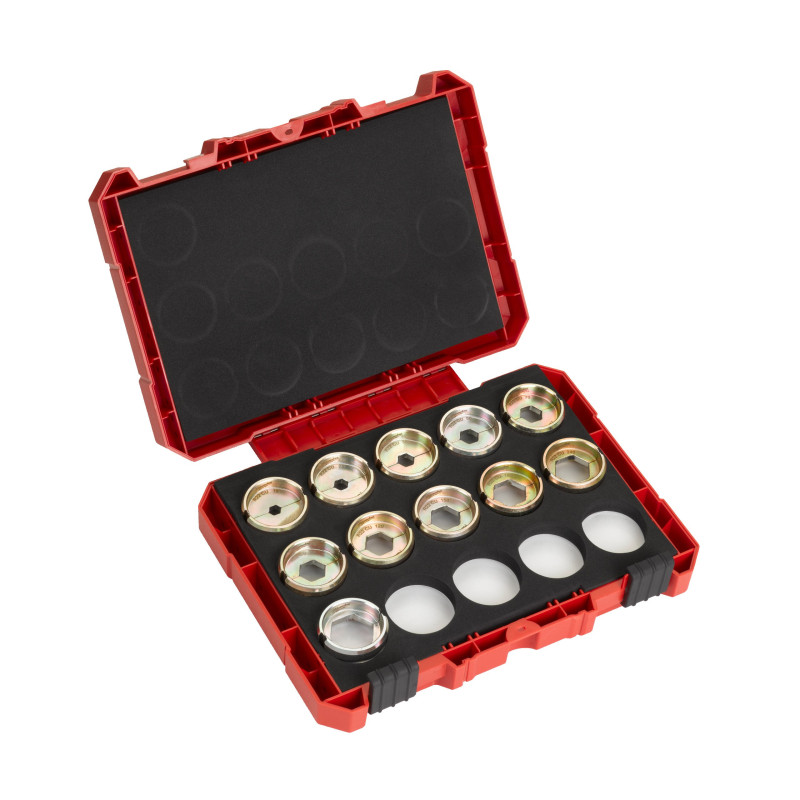
Sur un chantier de raccordement TGBT ou lors d'une intervention en maintenance réseau, la dernière chose qu'un technicien veut découvrir, c'est qu'il lui manque la matrice pour le 185 mm² qu'il a devant lui. Le R22 Cu DIE KIT (MPN 4932471999) répond précisément à ce problème : un seul coffret, 11 matrices, de 16 à 300 mm², couvrant la quasi-totalité des sections cuivre massif rencontrées en installation électrique professionnelle.
Conçu exclusivement pour la pince à sertir hydraulique sans fil M18 HCCT, ce kit s'adresse aux électriciens, techniciens de maintenance, équipes de réseaux et installateurs BTP qui ont besoin d'un sertissage fiable, reproductible et conforme — sans compromis sur la qualité du contact électrique final.
Le coffret se compose de 11 matrices en acier traité, chacune numérotée et dédiée à une section précise. La progression est continue, sans saut qui forcerait à un compromis de sertissage :
Cette continuité de gamme n'est pas anodine : utiliser une matrice légèrement surdimensionnée pour un câble faute de mieux, c'est prendre le risque d'un contact insuffisant, source de résistance parasite et de point chaud à terme. Avec la plage complète disponible, chaque sertissage est réalisé avec la matrice exactement calibrée pour la section concernée.
Les matrices R22 Cu DIE KIT sont usinées pour s'emboîter dans le mécanisme de la pince à sertir hydraulique M18 HCCT — et uniquement elle. Ce choix de compatibilité exclusive n'est pas une contrainte marketing : c'est la garantie que la force de sertissage transmise par la pince correspond exactement aux tolérances mécaniques des matrices, sans jeu résiduel ni risque de décentrage lors du cycle.
La M18 HCCT développe une force hydraulique constante quel que soit l'opérateur, ce qui élimine les variations que l'on observe parfois avec des outils manuels — notamment en fin de journée, quand la fatigue influe sur la pression exercée. Le résultat : des sertissages homogènes du premier au dernier câble de la journée, vérifiables et traçables pour les contrôles Consuel ou audits de conformité électrique.
Derrière ces chiffres se cachent des situations de terrain très concrètes. Les sections basses — 16 à 50 mm² — correspondent aux circuits de distribution secondaires en tertiaire, aux départs de tableau dans les petits collectifs ou aux câbles d'alimentation d'équipements industriels légers. On les retrouve aussi dans les raccordements de chemins de câbles en rénovation.
La plage médiane, de 70 à 150 mm², est celle des tableaux principaux en habitat collectif, des arrivées industrielles de moyenne puissance et des jeux de barres secondaires. C'est souvent là que se concentre le gros du travail lors d'une remise aux normes d'installation.
Les sections haute puissance — 185 à 300 mm² — concernent les arrivées principales en TGBT, les raccordements de postes de transformation ou les câbles d'alimentation de gros équipements de production. Sur ces sections, la précision du sertissage est particulièrement critique : un contact imparfait à 300 mm² sous forte charge génère des pertes thermiques mesurables et des risques de défaillance sérieux.
| Propriété | Valeur |
|---|---|
| Désignation | R22 Cu DIE KIT For M18 HCCT |
| MPN / Référence fournisseur | 4932471999 |
| Nombre de matrices | 11 pièces |
| Plage de sections couvertes | 16 à 300 mm² |
| Type de conducteur | Cuivre massif (standard R22 Cu) |
| Outil compatible | Pince hydraulique M18 HCCT uniquement |
| Code EAN | 4058546298982 |
| Conditionnement | Coffret rigide 11 matrices |
Le profil R22 est le standard de sertissage hexagonal le plus répandu pour les câbles cuivre massif en électricité de bâtiment et en distribution basse tension. Il garantit une déformation contrôlée du conducteur dans la cosse ou le connecteur, maximisant la surface de contact électrique tout en préservant l'intégrité des brins. En termes de résistance de contact, un sertissage R22 correctement réalisé est systématiquement inférieur à 10 µΩ sur les sections courantes — un niveau qu'aucune connexion par vissage ne peut garantir aussi durablement dans un environnement soumis aux vibrations ou aux variations thermiques.
Sur les installations soumises à des contrôles réglementaires — ERP, ICPE, installations industrielles — la traçabilité du type de sertissage est un atout lors des vérifications périodiques. Le standard R22 Cu est reconnu et documenté, ce qui simplifie les échanges avec les organismes vérificateurs.
Les matrices en acier traité sont dimensionnées pour absorber des centaines de cycles de sertissage sans perte de précision dimensionnelle. En pratique, une équipe réalisant une vingtaine de sertissages par jour peut utiliser ce coffret pendant plusieurs années sans remplacement. Quelques précautions prolongent cette durée de vie :
Le remplacement unitaire d'une matrice usée est possible sans renouveler l'ensemble du coffret — ce qui préserve l'investissement initial sur la durée.
Les équipes de maintenance électrique en collectivités — régies municipales, syndicats d'énergie, gestionnaires de patrimoine bâti — trouvent dans ce coffret une réponse à la dispersion des interventions : une seule valise technique, un seul outil, toutes les sections. L'itinérance ne génère plus de retour à l'atelier pour récupérer une matrice oubliée.
Pour les entreprises d'électricité générale travaillant sur des marchés de rénovation ou de mise aux normes, la capacité à sertir de la section 16 au 300 mm² sans changer d'outillage simplifie l'organisation de chantier et réduit le nombre de références à gérer en stock.
Les installateurs intervenant dans des environnements contraints — locaux techniques en sous-sol, galeries de réseaux, postes sources — apprécient la compacité du coffret et la rapidité du changement de matrice dans la pince, sans outillage supplémentaire.
Non. Les matrices du coffret R22 Cu DIE KIT (4932471999) sont conçues exclusivement pour la pince hydraulique M18 HCCT de Milwaukee. Le profil d'emboîtement et les tolérances mécaniques sont spécifiques à cet outil : tenter d'utiliser ces matrices sur une pince d'une autre gamme ou d'un autre fabricant expose à un désalignement du cycle de sertissage et à un résultat non conforme, voire à une détérioration des matrices ou de l'outil.
Non. Le coffret R22 Cu est calibré pour le cuivre massif uniquement. Le cuivre et l'aluminium n'ont pas la même dureté ni le même comportement à la déformation : les matrices R22 Cu ne produiront pas un sertissage conforme sur de l'aluminium, et peuvent endommager les brins d'un conducteur toronné. Pour l'aluminium ou les conducteurs souples, Milwaukee propose des gammes de matrices spécifiques adaptées à ces conducteurs.
Chaque matrice est marquée avec la section correspondante en mm² : il suffit de lire la section nominale imprimée ou gravée sur la cosse ou le câble à sertir, puis de sélectionner la matrice portant la même valeur. Il n'existe pas de règle d'arrondissement acceptable en sertissage professionnel : utiliser une matrice 50 mm² sur un câble 35 mm² produit un sertissage sous-dimensionné à résistance de contact élevée. Le coffret couvrant toutes les sections de 16 à 300 mm² sans interruption, ce choix est toujours exact.
La durée de vie d'une matrice dépend de la section sertie, de la fréquence d'utilisation et des conditions de stockage. En usage professionnel intensif — une vingtaine de cycles par jour — les matrices en acier traité tiennent plusieurs centaines à quelques milliers de cycles avant d'accuser une déformation mesurable. L'indicateur le plus fiable n'est pas un compteur mais l'inspection visuelle : dès qu'une face de sertissage présente une entaille, un écrasement asymétrique ou une fissure, la matrice concernée doit être remplacée individuellement, sans nécessiter le remplacement du coffret complet.
Sur les sections supérieures à 70 mm², le sertissage hydraulique hexagonal offre une résistance de contact nettement inférieure au serrage par vis, tout en étant insensible au desserrage par vibration ou dilatation thermique différentielle — un phénomène fréquent dans les tableaux soumis à des cycles de charge importants. Par ailleurs, un sertissage correctement réalisé avec le standard R22 est permanent et inviolable : il constitue une preuve de travail documentable, ce que ne garantit pas une connexion à vis susceptible d'être manipulée après coup. C'est notamment pour cette raison qu'il est exigé dans de nombreux cahiers des charges de bureaux d'études et de maîtres d'ouvrage en installations électriques industrielles.
Caractéristiques