 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
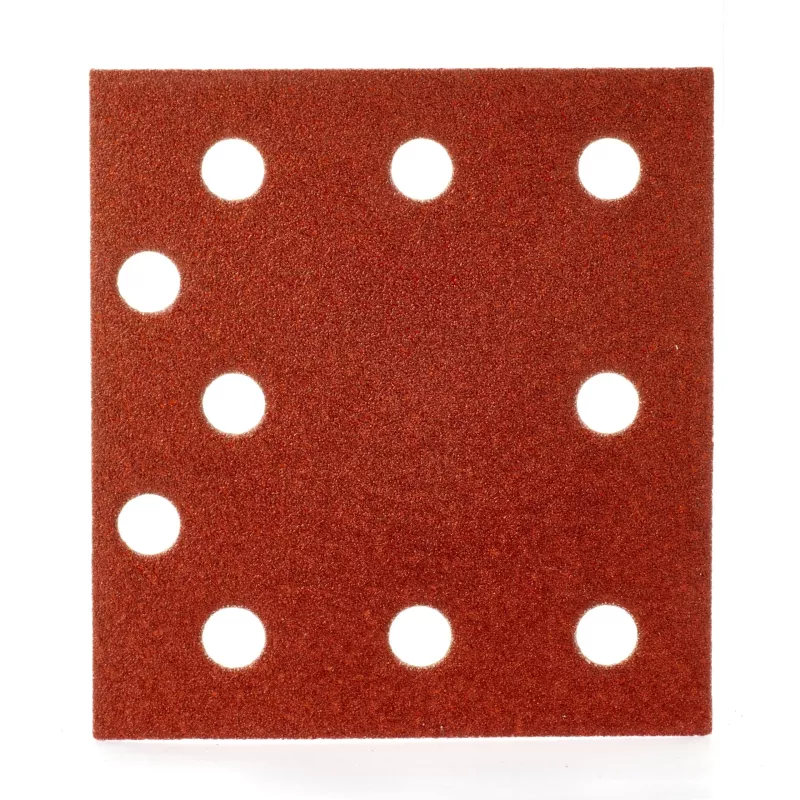
Sur un chantier de menuiserie ou en atelier de préparation métallique, la feuille abrasive est souvent le détail qu'on remplace en dernier, parfois trop tard. Un abrasif qui se colmate après deux passes sur du chêne, ou qui perd son accroche velcro en plein travail sur métal, c'est du temps perdu et des reprises à prévoir. La gamme Standard Sanding Sheets for Orbital Sanders Gen II de Milwaukee a précisément été conçue pour éviter ces situations : grain stable, support solide, fixation H&L fiable du premier contact jusqu'à l'usure mécanique complète.
Ces feuilles abrasives couvrent l'ensemble des besoins de ponçage sur bois et métal, du dégrossissage agressif à la finition avant vernissage. Elles sont disponibles en plusieurs formats et en six niveaux de grain, ce qui permet de les associer à la majorité des ponçeuses orbitales équipées d'un plateau velcro — quelle que soit la marque de l'outil.
Le minéral abrasif retenu ici est l'oxyde d'aluminium, un choix technique cohérent avec les usages terrain. Sa particularité principale : il se fracture progressivement sous l'effet de la friction, exposant en permanence de nouvelles arêtes tranchantes. Concrètement, cela signifie que la feuille reste efficace bien au-delà des premiers passages, sans ce phénomène de vitrification qui affecte certains abrasifs de moindre qualité — et qui force à changer la feuille alors qu'elle semble encore en état.
Cette propriété d'autogénération d'arête est particulièrement appréciable sur bois dur : sur du chêne ou du hêtre en grain 60, on observe souvent qu'une feuille Milwaukee tient deux à trois fois plus longtemps qu'un abrasif générique, avec un retrait de matière qui reste homogène jusqu'au bout. La résistance thermique de l'oxyde d'aluminium est également un atout sur métal : lors de passes rapides sur acier ou aluminium, la chaleur dégagée par friction ne ramollit pas le liant, et la feuille conserve sa géométrie de coupe.
Le support papier résiste bien à l'humidité résiduelle, ce qui évite les déchirures prématurées lors du ponçage de bois vert ou de surfaces légèrement humides. Le système H&L (Hook & Loop) garantit une fixation immédiate sur plateau velcro et un retrait sans outil — un avantage concret quand on change de grain plusieurs fois dans la même journée.
La gamme couvre six niveaux de grain, chacun correspondant à une phase précise du processus de ponçage :
En pratique, un menuisier qui restaure des boiseries anciennes travaillera souvent ainsi : grain 40 pour éliminer l'ancienne finition et les irrégularités, grain 80 pour homogénéiser, grain 120 pour préparer, grain 180 pour finir. Chaque passage enlève les rayures du précédent en quelques passes — signe que la feuille a bien fait son travail et que la progression est cohérente. Sauter une étape se remarque toujours sous l'éclairage rasant, surtout avant une finition brillante.
Quatre dimensions couvrent l'essentiel des ponçeuses orbitales rectangulaires présentes sur les chantiers :
Avant de commander, il est indispensable de vérifier les dimensions exactes du plateau de votre ponçeuse. Une feuille légèrement sous-dimensionnée expose les bords du velcro, qui s'effiloche rapidement. Une feuille trop grande dépasse et peut provoquer des arrachements de surface involontaires. Le système H&L étant un standard partagé par la quasi-totalité des fabricants — Bosch, Festool, Makita, DeWalt, Hilti entre autres — ces feuilles s'adaptent sans difficulté à des équipements de marques différentes.
Sur bois tendre comme le pin ou le sapin, le grain 40 est rarement nécessaire sauf pour enlever une finition ancienne très épaisse. On démarre généralement en grain 60 ou 80, avec une progression plus rapide vers les grains fins. Sur bois dur — chêne, frêne, noyer — le grain 40 ou 60 est souvent incontournable en début de travail pour traiter les défauts de surface sans prolonger excessivement le temps de ponçage.
Un ébéniste travaillant en restauration de parquets massifs anciens optera typiquement pour une séquence 40-80-120-180 : le grain 40 traite les bombements et les irrégularités d'assemblage, le 80 homogénéise, le 120 prépare pour la teinte, le 180 assure une surface réceptrice de qualité. L'avantage de l'oxyde d'aluminium sur ce type de travail est sa constance : la feuille ne présente pas de zones d'usure différentielle qui créeraient des creux ou des traces dans la surface.
Sur acier non traité, la séquence classique commence en grain 40 ou 60 pour traiter l'oxydation superficielle et les projections de soudure, puis évolue vers les grains 80 à 120 pour obtenir une surface homogène prête à recevoir une primaire époxy ou une peinture antirouille. Sur aluminium ou inox, on privilégiera des grains plus fins dès le départ pour éviter des rayures trop marquées qui ressortiraient sous les traitements de surface transparents.
La tenue thermique de ces feuilles est ici un critère décisif. Un ponçage rapide sur métal peut faire monter la température de contact à des niveaux qui dégradent les abrasifs à liant fragile. L'oxyde d'aluminium, associé à un liant résine de qualité, maintient ses performances dans ces conditions sans que la feuille se décolle ou perde son grain prématurément.
Chaque paquet contient 10 feuilles, un format pratique pour couvrir un chantier de taille moyenne sans surstockage. Pour un atelier en activité régulière, il est courant de constituer un stock couvrant l'ensemble des grains dans un ou deux formats de référence : cela évite les ruptures en cours de chantier, qui obligent à interrompre la progression ou à sauter une étape abrasive.
Le système H&L simplifie le stockage : les feuilles ne collent pas entre elles, ne se dégradent pas par contact prolongé avec d'autres feuilles ou surfaces. Un classement par grain dans des pochettes séparées suffit à maintenir un stock ordonné et opérationnel. L'humidité reste le seul ennemi à surveiller — un stockage sec et à l'abri des projections préserve le velcro et le support sur la durée.
| Paramètre | Valeur |
|---|---|
| Gamme produit | Standard Sanding Sheets for Orbital Sanders Gen II |
| Référence (exemple GR 40 / 115x107) | 115 x 107 H&L GR 40 — MPN 4932492242 |
| Code EAN (référence GR 40 / 115x107) | 4058546416096 |
| Formats disponibles (mm) | 80 x 133 / 93 x 185 / 115 x 107 / 115 x 230 |
| Grains disponibles | 40 — 60 — 80 — 120 — 180 — 240 |
| Minéral abrasif | Oxyde d'aluminium |
| Système de fixation | H&L (Hook & Loop) — velcro |
| Quantité par paquet | 10 feuilles |
| Matériaux compatibles | Bois (dur et tendre), métal, composites |
| Compatibilité outils | Toutes ponçeuses orbitales à plateau velcro |
Sur bois brut de sciage, la surface présente généralement des irrégularités importantes et des traces d'outil visibles. Un grain 60 est le point de départ habituel sur bois tendre, tandis que le grain 40 s'impose sur bois dur ou lorsque les défauts de surface sont prononcés. Partir d'un grain trop fin sur une surface très irrégulière conduit à un ponçage interminable sans résultat satisfaisant — l'abrasif perd rapidement son efficacité sans jamais traiter les creux.
Oui, le système Hook & Loop est un standard industriel partagé par l'ensemble des fabricants de ponçeuses orbitales. Ces feuilles fonctionnent sans adaptation sur les plateaux velcro de Bosch, Festool, Makita, DeWalt, Hilti et d'autres. Le seul point à vérifier est le format : la dimension de la feuille doit correspondre exactement à celle du plateau de la machine, au millimètre près, pour garantir une fixation stable et éviter les dépassements de bord.
Sur un parquet en chêne massif nécessitant une remise à blanc complète, il faut compter environ 3 à 5 feuilles en grain 40 pour le dégrossissage, 2 à 4 en grain 80 et 2 à 3 en grain 120 ou 180 pour la finition, selon l'état initial du parquet et la régularité de la progression. Soit typiquement 2 à 3 paquets de 10 feuilles par grain, avec une légère surquantité en grain grossier. Les parquets anciens présentant de nombreux défauts ou une finition épaisse à enlever consommeront davantage en première phase.
Les bois riches en résine — pin, mélèze, certains exotiques — libèrent des composés collants sous l'effet de la chaleur générée par le ponçage. Ces résines obstruent les interstices entre les grains abrasifs, réduisant l'efficacité de coupe et provoquant un colmatage prématuré. Pour limiter ce phénomène, il est conseillé de travailler à vitesse modérée, d'utiliser l'aspiration en continu et de souffler régulièrement la feuille. Sur des bois très résineux, certains professionnels passent les pièces au congélateur quelques heures avant ponçage pour figer les résines.
La génération II de la gamme Standard Sanding Sheets Milwaukee intègre des améliorations au niveau du liant et de la distribution granulométrique, qui se traduisent par une durée de vie accrue et une régularité de coupe plus constante au fil des passages. Le support papier a également été renforcé pour mieux résister aux contraintes mécaniques en ponçage intensif. Dans un usage quotidien, la différence se perçoit surtout sur les grains grossiers en travail de dégrossissage prolongé, où la Gen II montre une usure plus progressive et moins de risque de délaminage du support.
Caractéristiques