 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
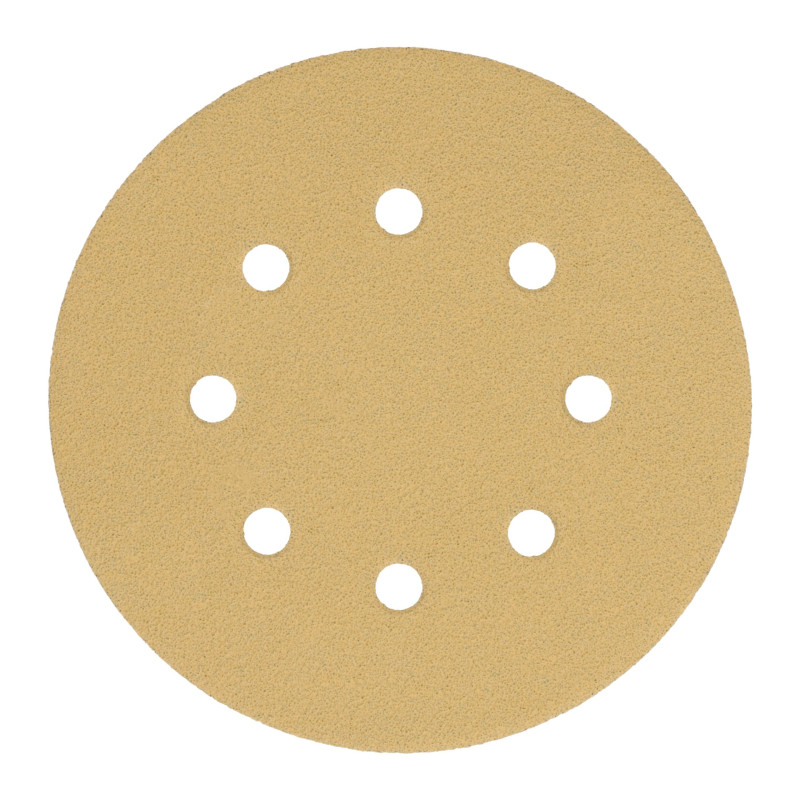
Sur un chantier de rénovation, la qualité du ponçage conditionne tout ce qui vient après : l'accroche de la peinture, la planéité du vernis, la propreté d'un joint. C'est précisément là que les feuilles abrasives Milwaukee HP se distinguent des consommables d'entrée de gamme. Conçues en oxyde d'aluminium flexible avec un traitement anti-colmatage, elles couvrent l'intégralité des besoins en ponçage orbital professionnel — du dégrossissage agressif au grain 40 jusqu'à la finition ultra-fine au grain 800 — sur les deux formats de plateaux les plus répandus sur les chantiers : Ø 125 mm et Ø 150 mm.
Toute personne ayant passé une matinée à poncer un plafond peint connaît le phénomène : la feuille s'encrasse, la surface devient lisse et brillante, le mouvement de la ponceuse devient lourd. L'opérateur force, la machine chauffe, et la feuille finit à la poubelle après vingt minutes. Ce cycle — encrassement, perte d'abrasivité, changement de feuille — représente une perte de temps et d'argent que Milwaukee a clairement ciblée.
Le revêtement anti-colmatage des feuilles HP agit en empêchant les résidus de peinture, de plâtre ou de mastic de former une croûte entre les grains abrasifs. La matière érodée s'évacue continûment, maintenant une surface de coupe active et régulière. Sur un ponçage de cloison entre couches de peinture, la différence se mesure en nombre de passes avant changement : là où une feuille standard s'épuise sur 8 à 10 m², une feuille HP tient sans décrochage de performance sur le double de surface. La durée de vie annoncée comme deux fois supérieure aux abrasifs classiques repose sur ce mécanisme, pas sur un argument commercial.
Le grain d'oxyde d'aluminium lui-même contribue à cette longévité. Sa régularité granulométrique garantit une usure progressive et linéaire plutôt que des ruptures brutales de performance. En pratique, vous savez que votre feuille travaille encore correctement jusqu'au bout, sans avoir à la vérifier toutes les cinq minutes.
| Paramètre | Valeur |
|---|---|
| Diamètres disponibles | Ø 125 mm et Ø 150 mm |
| Grains disponibles | 40, 60, 80, 120, 150, 180, 220, 240, 280, 320, 400, 500, 600, 800 |
| Conditionnement | Boîtes de 10 ou 50 feuilles |
| Matière abrasive | Oxyde d'aluminium flexible |
| Revêtement | Anti-poussière et anti-colmatage |
| Fixation | Velcro H&L (hook & loop) |
| Référence fabricant (exemple) | HP 125 mm H&L GR 40 — 10 pc |
| MPN / Code fournisseur | 4932492178 |
| Code EAN | 4058546415457 |
L'oxyde d'aluminium est l'un des abrasifs les plus utilisés en atelier et sur chantier, mais tous ne se valent pas. La qualité granulométrique — c'est-à-dire l'homogénéité des grains en taille et en forme — détermine directement la régularité du travail de surface. Sur les feuilles Milwaukee HP, ce tri granulométrique soigné se traduit par une micro-écorchure progressive de la matière, sans arrachement ni rayure franche qui forcerait à revenir en arrière avec un grain plus fin.
La flexibilité du papier support n'est pas anodine. Sur une ponceuse orbitale excentrée, le plateau effectue un mouvement combiné rotation-translation qui sollicite la feuille dans tous les sens. Un support trop rigide craque, se décolle aux bords et perd son contact uniforme avec la surface. Le papier souple des feuilles HP absorbe ces contraintes mécaniques, maintient un appui homogène sur toute sa surface et réduit les micro-craquelures du grain qui précèdent habituellement l'usure prématurée.
Partir avec le bon grain dès le départ évite bien des passages inutiles. Un menuisier qui commence une préparation de parquet au grain 120 alors que la surface présente encore des traces de rabot perd du temps et use ses feuilles plus vite. La logique de progression granulométrique est simple une fois intégrée.
Une progression type sur une cloison à repeindre : grain 80 pour éliminer les aspérités et les vieilles couches abîmées, grain 150 pour unifier, grain 240 avant la dernière main. Trois passages bien menés donnent un résultat supérieur à cinq passages mal séquencés.
Le choix entre les deux diamètres répond moins à une question de performance qu'à une question d'outil et de surface de travail.
Le Ø 125 mm est le format de référence pour les artisans qui se déplacent souvent et travaillent sur des surfaces variées : finition de boiseries, ponçage de portes, préparation de murs dans des espaces restreints. Les ponceuses 125 mm sont plus légères, plus maniables en hauteur et plus faciles à contrôler dans les angles. C'est le format qu'un plaquiste en finition ou un peintre décorateur glisse systématiquement dans son sac.
Le Ø 150 mm convient davantage aux grandes surfaces planes : plateaux de tables, parquets en préparation légère, grandes cloisons. La surface de contact supérieure réduit mécaniquement le nombre de passes nécessaires sur un mètre carré donné, ce qui se traduit directement en gain de temps sur les chantiers à forte volumétrie.
Bois brut et semi-fini : les feuilles HP s'adaptent aux essences tendres comme aux bois durs. La flexibilité du support évite les creux que créent les abrasifs rigides sur les fils du bois ou les zones de nœuds. Un ébéniste qui travaille du chêne massif appréciera la régularité de l'abrasion sur les différences de dureté entre cœur et aubier.
Peinture et vernis anciens : le revêtement anti-colmatage est particulièrement précieux ici. La peinture fondue sous l'effet de la chaleur générée par le frottement est le principal ennemi des feuilles abrasives sur ce type de surface. Les HP évacuent ces résidus sans les accumuler, ce qui prolonge significativement leur efficacité.
Plâtre, enduit et mastic : les professionnels du second œuvre l'utilisent couramment pour la finition de joints de plaques de plâtre, le lissage de rebouchages et la préparation de supports avant impression. Les grains fins de la gamme (240 à 320) donnent ici des résultats nets, sans griffures visibles à la lumière rasante.
Surfaces laquées entre couches : le ponçage inter-couches est un moment délicat où une feuille trop agressive ou trop rigide peut creuser et ruiner une couche de fond. Les grains 400 à 800 des feuilles HP permettent de casser le brillant et d'ouvrir la surface juste ce qu'il faut sans entamer la couche précédente.
Préparation de surfaces métalliques : dans les métiers de la tuyauterie et de la canalisation, le ponçage orbital intervient pour préparer des zones de soudure, éliminer des traces d'oxydation légère ou lisser des cordons sur des éléments de faible épaisseur. Le grain 80 ou 120 trouve ici une utilité précise avant application de primaire époxy ou de mastic métallique.
Les deux formats de conditionnement répondent à des logiques d'approvisionnement différentes. La boîte de 10 feuilles est adaptée à ceux qui travaillent sur plusieurs types de chantiers avec des besoins en grains variés : acheter plusieurs grains en petite quantité évite le surstock et permet de renouveler facilement quand un grain spécifique vient à manquer.
La boîte de 50 feuilles intéresse les équipes en travail continu — entreprises de rénovation avec plusieurs compagnons sur le terrain, chantiers de longue durée, sociétés de maintenance qui consomment régulièrement le même grain. Le coût unitaire est réduit et la rupture de stock en cours de chantier appartient au passé. Pour les structures qui gèrent un stock de consommables (collectivités, entreprises de réseau, ateliers de menuiserie industrielle), c'est le format qui s'impose naturellement.
Quatorze grains, deux diamètres, deux conditionnements : la gamme Milwaukee HP couvre sans lacune l'ensemble des situations de ponçage orbital rencontrées en chantier professionnel. Sa vraie valeur ne se lit pas sur la fiche technique mais dans la régularité de sa performance heure après heure — cette constance dans le retrait de matière qui évite les allers-retours, les reprises et les déceptions à la lumière rasante.
Pour les professionnels qui cherchent à réduire leur consommation de consommables sans sacrifier la qualité de finition, les feuilles HP constituent une réponse directe et documentée. La référence 4932492178 et l'ensemble de ses déclinaisons sont disponibles selon les besoins en grain, diamètre et conditionnement.
Entre deux couches de peinture acrylique ou glycéro, le grain 180 à 240 est le plus adapté : il casse le brillant et crée la microrugosité nécessaire à l'accroche sans entamer la couche de fond. Sur une laque ou un vernis époxy, on descend à 320 voire 400 pour éviter tout risque de griffure visible sous lumière rasante. L'objectif n'est pas d'enlever de la matière mais d'ouvrir la surface.
Oui, dès lors que la ponceuse est équipée d'un plateau velcro (hook & loop) aux diamètres 125 mm ou 150 mm, ce qui représente la quasi-totalité des ponceuses orbitales excentrées professionnelles actuelles. La fixation H&L est un standard partagé par les grandes marques d'outillage, ce qui rend ces feuilles interchangeables entre machines, indépendamment de la marque de la ponceuse.
Le plâtre et les enduits à base de gypse génèrent une poussière très fine et légèrement hygroscopique qui colle facilement aux grains abrasifs, surtout si l'aspiration de la ponceuse est insuffisante. L'utilisation d'une ponceuse avec aspiration intégrée branchée sur un aspirateur à filtre HEPA réduit drastiquement ce phénomène. Les feuilles HP avec revêtement anti-colmatage retardent l'encrassement, mais ne dispensent pas d'une bonne gestion des poussières au niveau de la machine.
Sur un bois de construction standard (pin, sapin, peuplier) avec une ponceuse orbitale excentrée à aspiration, une feuille HP grain 120 couvre typiquement 15 à 25 m² avant de perdre en efficacité — contre 8 à 12 m² pour une feuille abrasive standard sans traitement anti-colmatage. Ce chiffre varie selon la dureté du bois, l'état initial de la surface et la pression d'appui. Sur bois dur (chêne, hêtre), la surface traitée est naturellement réduite d'un tiers environ.
Les grains fins de 400 à 800 ne sont pas adaptés à la préparation de zones de soudure sur métal, car ils ne génèrent pas une rugosité suffisante pour l'accroche du métal d'apport ou des mastics métalliques. Pour ce type d'application, les grains 80 à 120 sont préférables, et la progression s'arrête généralement là. Les grains très fins de la gamme HP restent réservés aux finitions sur laque, vernis et bois noble où la rugosité doit être minimale.
Caractéristiques