 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
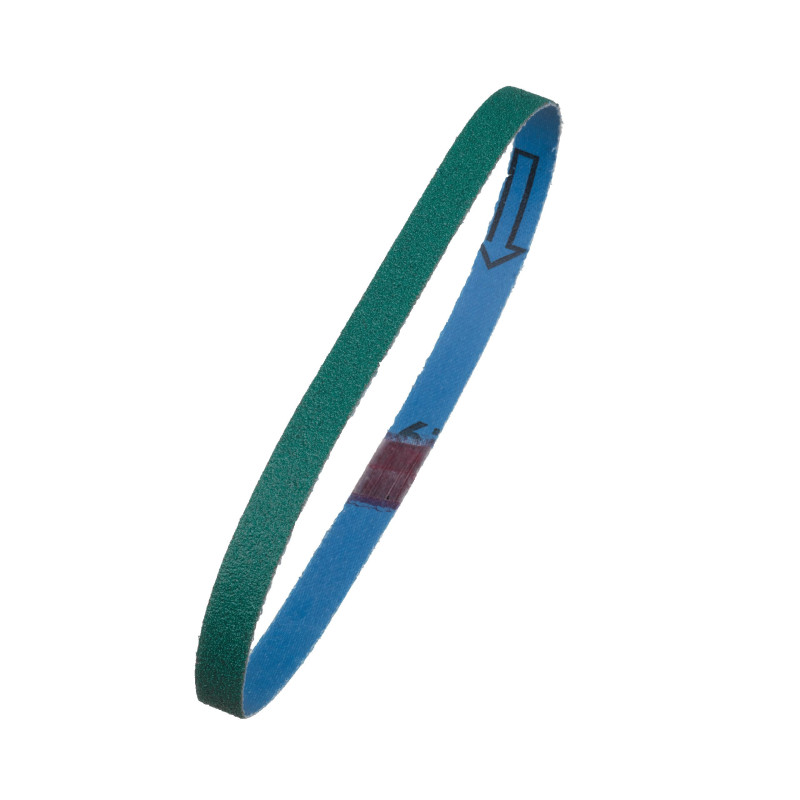
En atelier de chaudronnerie ou sur un chantier de maintenance industrielle, la bande abrasive est souvent le consommable qui fait la différence entre une journée fluide et des arrêts machine à répétition. Milwaukee a développé sa gamme de bandes céramiques précisément pour éviter ce scénario : des abrasifs taillés pour encaisser les cadences soutenues, conserver leur mordant dans la durée et travailler proprement sur l'ensemble des métaux courants — acier, inox, aluminium, titane, alliages non ferreux.
La gamme couvre deux formats dimensionnels — 10 × 330 mm et 13 × 457 mm — et trois granulométries — G60, G80 et G120 — commercialisés en pack de 10 bandes. Chaque référence est taillée sur mesure pour les ponceuses à bande compactes Milwaukee M12 FBFL10 et M12 FBFL13, garantissant un montage direct sans bricolage d'adaptation.
La distinction entre un grain alumine standard et un grain céramique n'est pas qu'une affaire de marketing. Sur le plan physique, le grain céramique se fracture de façon contrôlée sous l'effet de la pression : il se renouvelle en exposant de nouvelles arêtes coupantes au lieu de s'émousser progressivement. Résultat sur le terrain : on constate un maintien du taux de coupe nettement plus stable d'un bout à l'autre de la vie de la bande, là où une bande alumine classique perd sensiblement en agressivité dès le premier tiers d'utilisation.
L'autre différence tangible concerne la chaleur générée. Le ponçage de l'inox est particulièrement sensible à ce point : une montée en température excessive entraîne des zones de décoloration en surface — les fameuses "auréoles dorées" — qui compromettent l'aspect final et parfois les propriétés anticorrosion du métal. La céramique, par sa géométrie de coupe plus franche, réduit ce frottement parasite et maintient la pièce à une température de travail plus basse.
Le choix de la granulométrie conditionne directement le résultat. Plutôt que de recommander systématiquement le grain le plus fin, voici comment les professionnels utilisent réellement ces trois niveaux :
Un chaudronnier travaillant sur des rampes inox pour l'agroalimentaire enchaîne typiquement G80 pour l'aplanissement des cordons, puis G120 pour atteindre l'état de surface requis par les normes hygiéniques. Deux granulométries, deux packs dans la caisse à outils — et le résultat est au rendez-vous sans passe supplémentaire.
La gamme se décline en deux formats dimensionnels correspondant exactement aux deux modèles de la ponceuse à bande compacte M12 FBFL :
Avant toute commande, il est impératif de vérifier le modèle exact de sa ponceuse : le format 10 mm et le format 13 mm ne sont pas interchangeables. Un montage d'une bande trop étroite ou trop large entraîne des risques de glissement, d'usure asymétrique et dans certains cas des incidents de sécurité. La référence est gravée sur le corps de l'outil ou indiquée dans la documentation constructeur.
Ces bandes trouvent leur place dans un éventail large de contextes professionnels. En maintenance industrielle, elles servent à reprendre des portées de joints sur des brides en acier carbone, à poncer des zones de corrosion localisée sur des canalisations avant re-protection, ou encore à préparer des surfaces de contact pour des assemblages boulonnés. En tôlerie et carrosserie industrielle, elles s'utilisent pour l'arasage de soudures MIG sur chassis et la reprise d'angles rentrants difficiles d'accès avec des disques classiques.
La compacité des ponceuses M12 FBFL est précisément ce qui rend ces bandes utiles là où un disque à lamelles ne peut pas aller : à l'intérieur d'un profilé creux, dans un angle à 90° serré, sur le chant d'une pièce en cours d'assemblage. Le format bande, guidé par les galets de la machine, offre une surface de contact linéaire qui aplanit sans creuser — un avantage mécanique que les professionnels en finition inox connaissent bien.
| Caractéristique | Valeur |
|---|---|
| Formats disponibles | 10 × 330 mm / 13 × 457 mm |
| Granulométries disponibles | G60 / G80 / G120 |
| Type de grain | Céramique haute qualité |
| Matériaux compatibles | Acier, inox, aluminium, titane, métaux non ferreux |
| Compatible avec | Milwaukee M12 FBFL10 (10 × 330 mm) / Milwaukee M12 FBFL13 (13 × 457 mm) |
| Conditionnement | Pack de 10 bandes |
| Référence 10×330 G60 | 4932492874 |
| Référence 10×330 G80 | 4932492875 |
| Référence 10×330 G120 | 4932492876 |
| Référence 13×457 G60 | 4932492877 |
| Référence 13×457 G80 | 4932492878 |
| Référence 13×457 G120 | 4932492879 |
| Code EAN (10×330 G120) | 4058546477479 |
Une bande céramique bien utilisée dure sensiblement plus longtemps qu'une bande standard, mais quelques pratiques de chantier peuvent encore faire la différence entre un pack de 10 qui tient une semaine et un qui tient un mois :
| Format | G60 — Dégrossissage | G80 — Usage courant | G120 — Finition |
|---|---|---|---|
| 10 × 330 mm (M12 FBFL10) | 10×330 G60 – 10 pcs | 10×330 G80 – 10 pcs | 10×330 G120 – 10 pcs |
| 13 × 457 mm (M12 FBFL13) | 13×457 G60 – 10 pcs | 13×457 G80 – 10 pcs | 13×457 G120 – 10 pcs |
Le G80 est adapté à l'égalisation des cordons de soudure et au ponçage de dégraissage sur inox : il enlève de la matière efficacement mais laisse des stries visibles. Le G120 intervient en étape finale pour lisser ces stries et atteindre un état de surface homogène, souvent exigé en milieu agroalimentaire ou pharmaceutique. Sur une pièce destinée à un traitement de surface, le G120 prépare une rugosité Ra suffisamment fine pour assurer une bonne adhérence du revêtement.
Les bandes 10 × 330 mm sont exclusivement dimensionnées pour la Milwaukee M12 FBFL10, tandis que les 13 × 457 mm correspondent à la M12 FBFL13. Le numéro de modèle est indiqué sur la plaque signalétique de la machine, généralement sur le carter moteur. Une bande de mauvaises dimensions ne se tend pas correctement et présente un risque de décrochage en cours d'utilisation — une vérification préalable est indispensable.
Le grain céramique possède une microstructure qui lui permet de se fracturer de façon contrôlée sous pression, exposant en permanence de nouvelles arêtes coupantes. Les grains alumine, eux, s'émoussent progressivement sans se renouveler, ce qui se traduit par une perte rapide du taux de coupe. En pratique, la durée de vie supérieure du céramique réduit la fréquence des changements de bande et donc les temps d'arrêt machine, ce qui pèse directement sur le coût de revient à la pièce traitée.
Oui, mais le risque de colmatage sur aluminium est réel avec tout abrasif, quel que soit le type de grain. Pour le limiter, il est conseillé de travailler à vitesse modérée, de dépoussiérer régulièrement la bande en cours d'utilisation, et de privilégier le G120 plutôt que le G60 qui génère des copeaux plus volumineux propices à l'encrassement. Une bande colmatée se reconnaît à la baisse du taux de coupe et à une surface de travail qui commence à "brûler" légèrement le métal.
La consommation dépend de l'épaisseur des cordons, de la dureté de l'acier et du soin apporté à l'utilisation, mais un repère courant en atelier est d'environ une à deux bandes G80 par mètre linéaire de soudure à aplanir, suivi d'une bande G120 pour la finition. Un pack de 10 pièces couvre ainsi généralement une session de travail d'une demi-journée sur un chantier de soudure de moyenne envergure. Pour des chantiers plus importants ou répétitifs, disposer de deux packs par granulométrie évite les ruptures de stock au mauvais moment.
Caractéristiques