 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier


 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
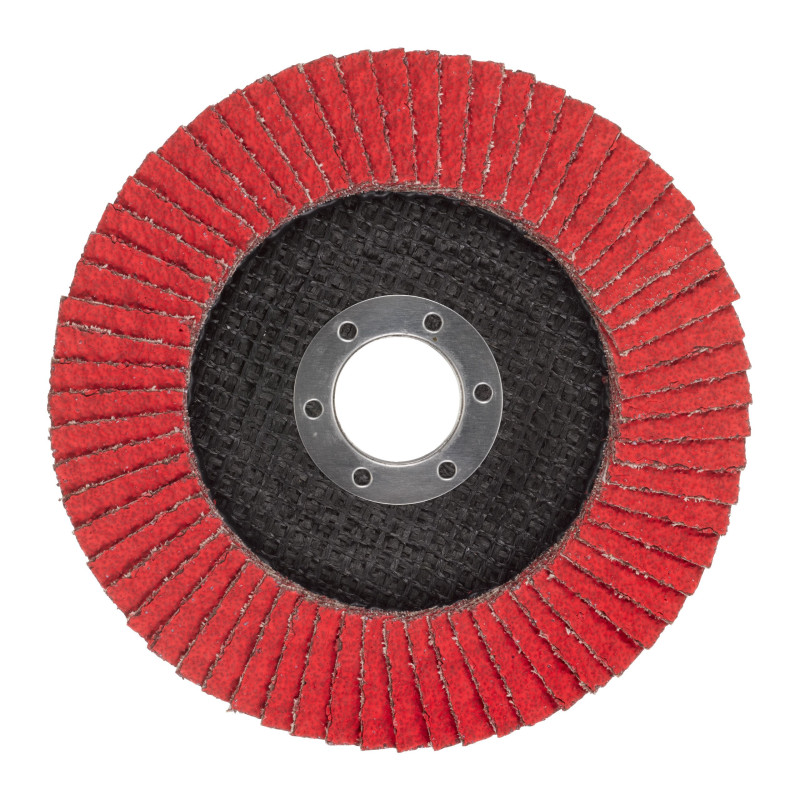
Dans les métiers du métal, du BTP ou de la maintenance de réseaux, le choix d'un disque à lamelles n'a rien d'anodin. Trop de professionnels continuent à consommer des disques conventionnels sans remettre en question leurs coûts réels — temps de remplacement compris. Le disque à lamelles CERA TURBO™ XL de Milwaukee a été conçu précisément pour changer cette équation. Fabriqué en Allemagne, il repose sur une abrasion céramique de haute densité associée à une géométrie de lamelles en saillie de 10 mm, pensée spécifiquement pour le ponçage des soudures d'angle sur métaux ferreux, inoxydables et non ferreux.
La gamme couvre les diamètres 115 mm et 125 mm, avec des granulométries allant du G40 au G80, pour s'adapter à toutes les phases de travail : ébauche agressive, ponçage intermédiaire ou finition soignée avant traitement de surface.
L'annonce d'un gain de vitesse de 50% par rapport à un disque diamant standard mérite d'être traduite en réalité chantier. Sur une session de ponçage de huit soudures de structure en acier S235, un opérateur expérimenté observera une réduction du temps de passe d'environ 30 à 40 secondes par cordon. Répété sur une journée de maintenance ou de chaudronnerie, cela représente plusieurs pièces supplémentaires traitées sans allonger l'amplitude horaire. Pour les équipes de maintenance d'ouvrages hydrauliques ou de tuyauterie industrielle où les arrêts de chantier ont un coût horaire élevé, ce différentiel n'est pas négligeable.
Cette efficacité tient à la structure même du grain céramique : contrairement à l'alumine classique qui s'émousse progressivement en créant des plats, le grain céramique se fracture en exposant en permanence de nouvelles arêtes coupantes. L'abrasion reste donc constante du début à la fin du disque.
La durabilité n'est pas qu'une promesse marketing : elle se mesure au nombre de disques consommés par chantier. Avec une longévité deux fois supérieure aux disques conventionnels de même diamètre, le CERA TURBO™ XL permet de réduire les interruptions liées aux remplacements et de lisser les coûts d'approvisionnement. Un électricien industriel ou un chaudronnier qui changeait son disque toutes les deux heures peut tenir une demi-journée sans rupture d'activité.
La question de la chaleur est centrale dès qu'on travaille de l'acier inoxydable. Un disque qui chauffe trop va provoquer une décoloration en arc-en-ciel caractéristique sur les nuances 1.4301 (V2A) ou 1.4401 (V4A), signe d'une modification de la couche passive. Ce défaut est rédhibitoire dans les installations agroalimentaires, sanitaires ou marines où la résistance à la corrosion est une exigence de certification. Le CERA TURBO™ XL maintient la température de la pièce bien en dessous des seuils critiques grâce à son action d'abrasion courte et répétée plutôt qu'une friction prolongée.
Sur l'aluminium, le même principe évite le colmatage des lamelles, phénomène courant avec les abrasifs conventionnels qui fondent partiellement le métal et obstruent les grains. Le disque conserve son pouvoir abrasif et l'opérateur garde le contrôle de son ponçage.
La saillie de 10 mm des lamelles n'est pas un détail. Elle détermine directement la capacité du disque à s'engager dans l'angle d'une soudure de filet ou d'un cordon en V sans que le plateau entre en contact avec la pièce. Un disque à lamelles standard avec une saillie plus courte viendra buter sur les bords de l'assemblage avant que les lamelles aient terminé leur travail, forçant l'opérateur à plusieurs passes successives. Avec 10 mm disponibles, le disque peut attaquer le fond du cordon dès le premier passage et adapter naturellement son angle d'attaque aux variations de géométrie.
Le plateau en fibre naturelle renforce cet avantage : plus souple que les supports synthétiques, il amortit les irrégularités de surface et évite les à-coups qui provoqueraient des traces ou des enlèvements excessifs sur des zones déjà affaiblies thermiquement.
La gamme de matériaux sur lesquels le CERA TURBO™ XL peut être utilisé couvre l'essentiel des situations rencontrées en atelier ou en intervention extérieure :
Cette compatibilité étendue est particulièrement utile pour les équipes multitâches qui alternent les matériaux sans vouloir multiplier les références de consommables dans leur caisse à outils.
La gamme CERA TURBO™ XL est disponible en quatre configurations couvrant les deux diamètres standards des meuleuses d'angle 115 mm (4½'') et 125 mm (5''), avec trois niveaux de granulométrie :
| Référence disque | Diamètre | Grain | Saillie lamelles | Usage typique |
|---|---|---|---|---|
| Flap disc XL SLC50 / 115 mm G40 | 115 mm | G40 — grossier | 10 mm | Dégrossissage rapide, enlèvement de cordon |
| Flap disc XL SLC50 / 115 mm G60 | 115 mm | G60 — moyen | 10 mm | Ponçage intermédiaire, préparation finition |
| Flap disc XL SLC50 / 115 mm G80 | 115 mm | G80 — fin | 10 mm | Finition de soudure, préparation peinture ou traitement |
| Flap disc XL SLC50 / 125 mm G80 | 125 mm | G80 — fin | 10 mm | Finition sur surfaces larges, platines, tôles |
En pratique, la progression G40 → G60 → G80 sur une même soudure permet d'obtenir une surface prête pour l'application d'un primaire ou d'un décapant sans retouche intermédiaire à la main. Sur les chantiers où l'on cherche à réduire les étapes, commencer directement au G60 sur des cordons bien exécutés est envisageable selon la qualité de la soudure initiale.
Chaque disque de la gamme CERA TURBO™ XL est fabriqué en Allemagne, dans des conditions de contrôle qualité incluant l'équilibrage rotatif, la vérification de la cohérence granulométrique et des tests de tenue mécanique à la vitesse maximale d'utilisation. Cette rigueur de fabrication se traduit par une constance d'une pièce à l'autre que les professionnels utilisant des lots importants apprécient particulièrement : pas de disque qui s'effrite prématurément ou qui présente un déséquilibre à la mise en rotation.
Le disque CERA TURBO™ XL est conditionné à l'unité. La commande s'effectue par multiples de 10 disques, condition standard pour les fournisseurs à destination professionnelle. Pour les équipes intervenant régulièrement sur des chantiers de maintenance, de construction métallique ou de tuyauterie, constituer un stock tampon de 20 à 30 disques par référence granulométrique évite les ruptures en cours de chantier et lisse les coûts logistiques.
L'efficacité du disque dépend en partie de la façon dont il est utilisé. Maintenir un angle de travail compris entre 15 et 30° par rapport à la surface permet aux lamelles de s'engager correctement sans que le plateau ne fasse obstacle. Laisser le disque travailler par son propre poids et la rotation — sans appuyer — est la meilleure façon de préserver la durée de vie des lamelles et de maintenir une température de surface basse.
Avant d'engager le disque, s'assurer que la meuleuse est en bon état mécanique, que l'écrou de serrage est correctement ajusté et que le plateau de fixation n'est pas déformé. Un plateau voilé entraîne un défaut d'équilibrage qui sollicite inutilement les lamelles de manière asymétrique.
Sur le plan des équipements de protection individuelle, le port d'un masque FFP2, de lunettes de sécurité enveloppantes, de gants anti-coupure et d'une tenue ignifuge reste obligatoire. Même si le CERA TURBO™ XL génère moins d'étincelles que beaucoup de disques conventionnels, la projection de particules métalliques reste présente à toute vitesse de rotation.
Sur l'inoxydable, le G60 constitue souvent le meilleur point de départ : il enlève suffisamment de matière pour aplanir le cordon sans générer l'échauffement prolongé qu'entraînerait un G40 sur une zone trop longue. Si la surface doit être préparée pour une finition brossée ou un traitement passivant, un passage final en G80 permet d'affiner sans risque thermique. L'essentiel reste de ne pas forcer sur la meuleuse et de travailler en passes courtes et régulières.
Les diamètres 115 mm et 125 mm correspondent aux standards universels des meuleuses d'angle 4½'' et 5'', qu'elles soient filaires ou sur batterie. La fixation par écrou M14 est identique à celle de tous les disques à lamelles du marché. Aucune adaptation particulière n'est nécessaire pour passer au CERA TURBO™ XL sur un outillage existant.
Les grains d'alumine s'usent en s'aplatissant : ils perdent leur pouvoir de coupe progressivement, ce qui oblige l'opérateur à augmenter la pression pour compenser, accélérant encore leur dégradation. Le grain céramique, lui, se fracture sous contrainte en exposant de nouvelles arêtes coupantes, maintenant un taux d'enlèvement constant tout au long de la vie du disque. Ce phénomène d'auto-affûtage explique à la fois la vitesse d'abrasion et la durabilité supérieures.
La durée de vie effective dépend de plusieurs facteurs : la nature et l'épaisseur du métal, la pression exercée, la longueur des cordons et la vitesse de la meuleuse. À titre indicatif, sur des soudures de filet de 100 à 150 mm en acier S235 avec une meuleuse 125 mm, un disque G60 permet généralement de traiter entre 15 et 25 cordons avant d'atteindre une usure significative des lamelles — soit environ deux fois plus qu'un disque à alumine de même diamètre dans les mêmes conditions.
Les disques à lamelles céramique sont sensibles à l'humidité prolongée, qui peut ramollir le liant de la fibre de support et altérer l'adhérence des lamelles. Il est recommandé de les stocker à plat dans leur emballage d'origine, dans un endroit sec à température stable, à l'abri des chocs mécaniques qui pourraient désolidariser les lamelles avant utilisation. Un disque stocké correctement conserve ses propriétés abrasives pendant plusieurs années sans dégradation notable.
Caractéristiques