 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier


 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
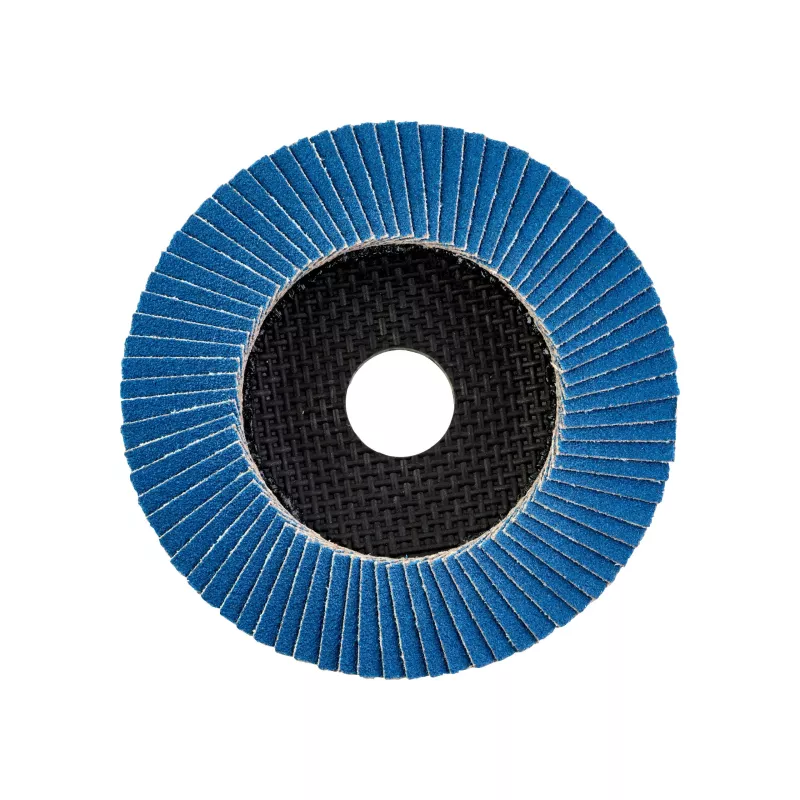
Sur un chantier de tuyauterie ou en atelier de maintenance industrielle, le disque à lamelles fait partie de ces consommables qu'on ne remarque vraiment que lorsqu'il est mauvais : vibrations incontrôlées, bleuissement de l'inox, grain qui s'émousse en cours de travail. La gamme Milwaukee SL 50 en grain zirconium existe précisément pour éviter ces situations. Disponible en diamètres 115 mm et 125 mm, avec quatre granulométries allant du grit 40 au grit 120, elle couvre l'ensemble du cycle de travail sur métaux — de l'ébarbage de soudure le plus agressif jusqu'à la préparation de surface avant traitement.
Ces disques sont fabriqués en Allemagne, sur des lignes de production dédiées aux abrasifs haute performance. Ce n'est pas un détail marketing : la régularité du collage des lamelles, l'homogénéité du grain d'une lamelle à l'autre et la qualité du plateau en fibre naturelle sont directement tributaires du niveau de contrôle appliqué en fabrication. Un technicien réseau ou un chaudronnier qui passe plusieurs heures par semaine à la meuleuse le perçoit immédiatement à l'usage.
Le zirconium est un abrasif dit « semi-friable » : sous l'effet de la chaleur et de la pression de coupe, les grains se fracturent de manière contrôlée pour révéler de nouvelles arêtes tranchantes. Résultat : le disque ne s'embourbe pas progressivement comme un grain alumine classique, il conserve son agressivité jusqu'en fin de vie. Sur de l'acier de structure à ébarber après soudure MAG, la différence est nette dès la première heure d'utilisation — le taux d'enlèvement de matière reste stable là où un disque entrée de gamme commence déjà à patiner.
Sur l'acier inoxydable austénitique 1.4301 (V2A) ou 1.4401 (V4A), cette propriété prend encore plus d'importance. Un grain qui travaille mal force l'opérateur à appuyer davantage, ce qui génère de la chaleur par frottement. Au-delà de 300 °C en surface, la couche de passivation chromée qui protège l'inox est altérée : des marques de coloration apparaissent, la résistance à la corrosion locale diminue. Le grain zirconium, en maintenant une coupe franche avec une pression d'appui modérée, limite naturellement cette montée en température. Pour les interventions sur des réseaux d'eau sanitaire, des équipements agroalimentaires ou des tuyauteries en milieu chimique, c'est une garantie de qualité de travail directement opposable au client.
Le plateau sur lequel sont collées les lamelles abrasives joue un rôle souvent sous-estimé. Un plateau rigide transmet l'intégralité des micro-chocs à la main de l'opérateur et ne suit pas les irrégularités de surface, créant des zones de contact intermittent qui produisent des rayures profondes. Le plateau en fibre naturelle retenu par Milwaukee sur la gamme SL 50 introduit une flexibilité mesurée qui améliore trois choses simultanément : le confort de l'opérateur sur les longues interventions, la qualité de la finition sur les géométries légèrement bombées ou chanfreinées, et la régularité du contact grain-matière qui réduit la génération de chaleur localisée.
En pratique, un soudeur qui prépare des chanfreins sur tube inox pour du soudage TIG appréciera cette souplesse : le disque épouse légèrement le biseau sans créer de plat indésirable. Un plombier qui doit blanchir une soudure sur un collecteur en acier galvanisé dans un placard technique retrouve de la précision là où un plateau rigide produirait trop de matière enlevée d'un coup.
| Paramètre | Spécification |
|---|---|
| Diamètre disque | 115 mm / 125 mm |
| Alésage | 22,2 mm (7/8") |
| Type produit | SL 50 / 115 — SL 50 / 125 |
| Granulométries disponibles (Grit) | 40, 60, 80, 120 |
| Matière du plateau | Fibre naturelle |
| Type de grain | Zirconium premium |
| Référence MPN | 4932472222 |
| Code EAN | 4058546326180 |
| Fabrication | Allemagne |
| Vitesse recommandée Ø 115 mm | 7 000 – 8 000 tr/min |
| Vitesse recommandée Ø 125 mm | 6 000 – 7 000 tr/min |
| Conditionnement | 1 disque par unité |
| Commande minimum | 10 disques ou multiple de 10 |
La gamme couvre quatre niveaux d'intervention, chacun correspondant à une étape précise du cycle de préparation de surface :
Dans un workflow complet sur pièce soudée en inox V2A, la séquence logique est grit 60 pour l'ébarbage, grit 80 pour l'homogénéisation de la surface, puis grit 120 si une finition brossée est attendue. Cette progressivité est rendue possible par le fait que Milwaukee propose les deux diamètres à toutes les granulométries — on peut conserver la même meuleuse et simplement changer le disque.
L'alésage de 22,2 mm correspond au filetage M14 standard des meuleuses d'angle professionnelles, ce qui assure la compatibilité avec la quasi-totalité du parc outillage en circulation, toutes marques confondues. Le diamètre 115 mm convient aux petites meuleuses compactes, très utilisées en espace confiné — dans une tranchée, derrière un tableau de robinetterie ou sous un plancher technique. Le 125 mm s'adapte aux meuleuses standards pour les travaux en accès dégagé où la productivité prime.
La vitesse de rotation est un paramètre de sécurité, pas seulement de performance. Un disque à lamelles monté sur une meuleuse dont la vitesse à vide dépasse la limite marquée sur le disque peut se désintégrer par force centrifuge. Pour le 115 mm, la plage recommandée est de 7 000 à 8 000 tr/min ; pour le 125 mm, de 6 000 à 7 000 tr/min. Il est systématiquement conseillé de vérifier ces valeurs sur la plaque signalétique de la meuleuse, particulièrement lors de l'utilisation de machines récentes à vitesse variable ou de modèles haute fréquence.
La gamme SL 50 en zirconium est formulée pour les métaux ferreux et les aciers inoxydables. Elle est déconseillée sur les métaux non ferreux (aluminium, cuivre, laiton) qui colmateraient rapidement les lamelles. Voici les principaux contextes d'utilisation :
Un disque à lamelles mal stocké peut perdre ses qualités mécaniques avant même d'être utilisé. L'humidité fragilise le liant qui fixe les lamelles au plateau, et un choc direct sur la tranche peut fissurer invisiblement le support. Quelques règles simples à respecter pour préserver le stock :
La gamme SL 50 Milwaukee est distribuée avec une commande minimum de 10 unités ou multiples de 10. Ce mode de distribution correspond aux besoins réels des entreprises de maintenance et des équipes de chantier, qui consomment ces disques de manière régulière et ont intérêt à disposer d'un stock tampon pour éviter les ruptures en cours d'intervention. Pour les structures plus petites qui n'ont besoin que de quelques unités ponctuellement, une commande groupée avec d'autres entreprises partenaires ou un achat en quantité à planifier sur plusieurs mois sont les approches les plus rationnelles.
Chaque disque est conditionné individuellement, ce qui facilite la gestion des sorties de stock et préserve l'intégrité du grain jusqu'au moment de l'utilisation. Le code EAN 4058546326180 permet une intégration directe dans les systèmes de gestion d'approvisionnement des collectivités et des groupements d'achat.
Le grain zirconium est semi-friable : il se réaffûte en cours d'utilisation en cassant de façon contrôlée, ce qui maintient une coupe franche avec une pression d'appui réduite. Sur l'inox, cela se traduit par moins de frottement, moins de chaleur générée et un risque nettement plus faible d'altérer la couche de passivation. Un disque alumine classique, une fois le grain émoussé, génère davantage de frottement et peut provoquer des marques de coloration (bleuissement) irréversibles sur les aciers inoxydables austénitiques.
Le 115 mm est à privilégier dès que l'accès est limité : tranchée étroite, volume technique, travail sur tube en niche. La meuleuse compacte associée est plus légère et maniable, ce qui réduit la fatigue sur les postures contraintes. Le 125 mm offre une surface de contact plus large, donc un taux d'enlèvement de matière supérieur par passe, mais impose une meuleuse plus encombrante. En pratique, les équipes de maintenance de réseaux embarquent souvent les deux tailles pour ne pas être pénalisées quelle que soit la configuration rencontrée.
Oui, à condition que la meuleuse soit équipée d'un filetage M14 standard, ce qui est le cas de la quasi-totalité des meuleuses d'angle professionnelles du marché (Bosch, Makita, Metabo, DeWalt, Hilti, etc.). L'alésage de 22,2 mm correspond à ce standard universel. Le seul point à vérifier systématiquement est que la vitesse à vide de la machine reste dans la plage recommandée pour le diamètre utilisé — 7 000 à 8 000 tr/min pour le 115 mm, 6 000 à 7 000 tr/min pour le 125 mm.
C'est une conséquence directe du comportement du grain zirconium et de la conception de la lamelle elle-même. Contrairement à un disque en fibre vulcanisée où la surface abrasive est fixe et s'use sans se renouveler, les lamelles exposent en permanence du grain neuf à mesure qu'elles s'usent, tout en maintenant la propriété de réaffûtage propre au zirconium. Le résultat est un taux de coupe quasi constant du premier contact jusqu'aux derniers millimètres de lamelle — ce qui signifie moins de gaspillage et un coût réel à l'heure d'utilisation inférieur à celui d'un disque moins cher mais épuisé au bout d'un tiers de sa durée théorique.
La consommation dépend de l'épaisseur du cordon, du grit utilisé et de la pression d'appui de l'opérateur, mais à titre indicatif, sur un cordon de soudure TIG standard (épaisseur 2 à 3 mm) en grit 60 sur inox, un disque SL 50 Milwaukee couvre entre 8 et 15 mètres linéaires selon le profil de soudure et l'expérience de l'opérateur. Pour 50 mètres, une commande de départ de 10 unités (minimum de commande) en grit 60 est généralement suffisante, à compléter avec 5 à 10 unités en grit 80 pour la finition. Un stock de sécurité est toujours recommandé pour éviter toute interruption de chantier.
Caractéristiques