 Téléchargez nos catalogues
 Rejoignez l'équipe FDS Pro



 Contactez nous
Panier
Il n'y a plus d'articles dans votre panier

 Livraison sous 48h
(sous réserve de disponibilité des produits)
 Paiement sécurisé
 Service après vente FDS Pro
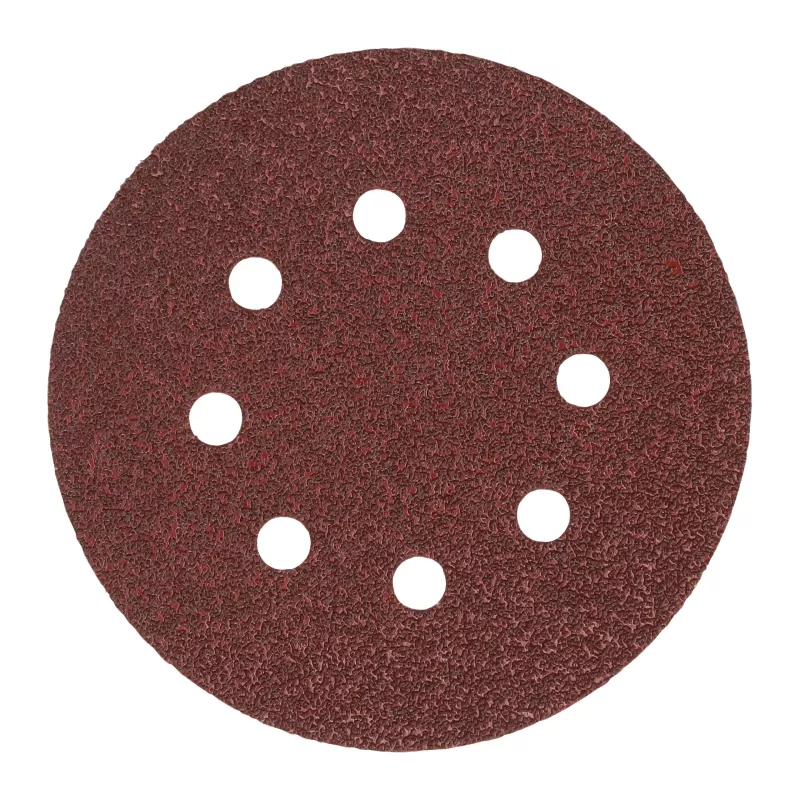
En préparation de surface, la qualité du consommable fait souvent la différence entre une journée fluide et une suite d'interruptions pour changer des feuilles épuisées avant l'heure. Les feuilles de ponçage orbitale Milwaukee en oxyde d'aluminium répondent précisément à cette exigence de terrain : elles s'usent progressivement, conservent leur mordant jusqu'à la fin du cycle, et s'adaptent à une grande variété de supports sans changer de comportement au fil du chantier. Disponibles en diamètres 125 mm et 150 mm, avec des grains allant de 40 à 240, elles couvrent l'ensemble de la chaîne opératoire, du dégrossissage le plus agressif jusqu'aux passes d'entre-couche sur vernis.
L'oxyde d'aluminium est un abrasif minéral de synthèse dont la dureté avoisine 9 sur l'échelle de Mohs — soit nettement au-dessus du verre ou de la fonte. Ce niveau de dureté lui confère une résistance à l'écrasement et à la chaleur que les abrasifs grenat naturel ou corindon de basse qualité ne peuvent pas égaler. Concrètement, quand vous poncez une traverse de chêne massif ou une corniche en MDF avec des grains mal liés, vous sentez rapidement la feuille "glisser" sans plus mordre. Avec l'oxyde d'aluminium à grain lié sur support papier renforcé, ce phénomène de colmatage intervient beaucoup plus tard, ce qui autorise des passes plus longues sans interruption.
Sur les surfaces métalliques — tôle peinte à décaper, zone de soudure à aplanir, ferraillage rouillé à préparer avant impression antirouille — l'abrasif maintient ses arêtes tranchantes malgré la chaleur générée par friction. C'est un point souvent sous-estimé : une feuille bas de gamme qui chauffe perd sa cohésion granulaire et commence à rayer de façon irrégulière, ce qui oblige à retravailler des zones pourtant déjà passées.
Les six grains de la gamme ne sont pas des options interchangeables : ils forment une progression logique que tout menuisier ou peintre en bâtiment expérimenté suit intuitivement.
Une erreur courante consiste à sauter deux grains pour gagner du temps : passer directement du 60 au 180 laisse des rayures en arc que le grain fin ne parvient pas à effacer, et qui réapparaissent sous le vernis à la lumière rasante. La règle empirique est de ne jamais sauter plus d'un grain à la fois, et de travailler à sec avec un éclairage latéral entre chaque passe pour valider la disparition des marques précédentes.
Le choix du diamètre n'est pas anodin. Les ponceuses orbitales à plateau 125 mm sont généralement plus légères, plus maniables dans les recoins et sur les meubles, et mieux adaptées aux travaux de menuiserie fine ou aux chantiers où on travaille longtemps bras levés — pose de lambris, ponçage de boiseries hautes. Le 150 mm s'impose dès qu'il faut couvrir de grandes surfaces : parquet, plan de travail, façade d'armoire, habillage de mur. À surface égale, un plateau 150 mm abat le travail sensiblement plus vite, mais demande une machine plus puissante et un peu plus de maîtrise pour éviter les à-plats irréguliers sur les matières tendres.
Les deux diamètres sont des standards de l'industrie, ce qui signifie que ces feuilles s'utilisent aussi bien sur les ponceuses Milwaukee que sur les appareils d'autres marques du marché, à condition que le plateau soit équipé du velcro femelle correspondant.
H&L désigne le système Hook and Loop — crochet et boucle — autrement dit le velcro professionnel. C'est aujourd'hui le standard dominant sur les ponceuses orbitales de chantier, et pour de bonnes raisons : la feuille se pose et se retire en deux secondes, sans outil, même avec des gants. Le changement de grain en milieu de travail ne coûte plus rien en temps mort.
Sur chantier humide — pose de carrelage, rénovation de salle de bain, travaux en sous-sol — certains systèmes velcro bon marché se décollent sous l'effet de la condensation ou des projections d'eau. Le velcro industriel utilisé ici présente une tenue nettement supérieure dans ces conditions, à condition de ne pas stocker les feuilles dans un endroit mal ventilé où l'humidité pourrait dégrader progressivement la colle de fixation entre l'abrasif et son support.
| Caractéristique | Valeur |
|---|---|
| Référence produit | 125 mm H&L GR 40 – 10 pc |
| Référence fournisseur (MPN) | 4932492172 |
| Code EAN | 4058546415396 |
| Diamètres disponibles | 125 mm, 150 mm |
| Granulométries disponibles | 40, 60, 80, 120, 180, 240 |
| Conditionnement | 10 feuilles ou 50 feuilles par boîte |
| Abrasif | Oxyde d'aluminium solide |
| Système de fixation | H&L (Hook and Loop – velcro) |
| Applications principales | Bois massif, contreplaqué, MDF, métal, composites |
La boîte de 10 feuilles correspond aux petits chantiers ponctuels, aux tests de granulométrie sur un nouveau support ou aux artisans qui travaillent essentiellement à la passe de finition — donc avec peu de rotation sur les grains grossiers. La boîte de 50 feuilles est l'option pertinente dès qu'on entre dans une logique de production régulière : une entreprise de rénovation qui ponce des parquets en série, un menuisier qui prépare une série de portes, un carrossier qui travaille sur des zones étendues. Le coût unitaire y est plus favorable, et l'approvisionnement moins fréquent.
Pour une préparation avant vernis sur bois non traité, la progression classique consiste à commencer au grain 80 si la surface est déjà relativement plane, ou au grain 60 si elle présente des traces d'usinage ou des nœuds saillants. On remonte ensuite au 120, puis au 180 pour la dernière passe. Le grain 240 reste réservé aux désatinages entre deux couches de vernis déjà appliquées. Sur bois tendre comme le pin ou le peuplier, évitez de rester trop longtemps sur les grains grossiers : les fibres arrachées laissent des micro-stries difficiles à effacer avec les grains fins.
Oui, à partir du moment où la ponceuse est équipée d'un plateau velcro femelle de 125 mm ou 150 mm — ce qui est le cas de l'immense majorité des ponceuses orbitales professionnelles du marché. La forme ronde et le diamètre sont normalisés, et le système H&L est un standard interbranche. En revanche, certaines ponceuses excentrique-orbitales à plateau perforé exigent un alignement précis des trous d'aspiration avec ceux de la feuille : vérifiez que le modèle de feuille correspond au schéma de perçage de votre plateau.
Ce phénomène survient généralement pour trois raisons : un plateau velcro encrassé par la poussière de ponçage (un nettoyage régulier à la brosse sèche suffit à restaurer la tenue), des feuilles stockées dans un environnement humide qui a dégradé la colle du support, ou un plateau velcro en fin de vie dont les crochets sont écrasés et ne s'accrochent plus correctement. Dans ce dernier cas, le remplacement du plateau est plus économique que de continuer à brûler des feuilles neuves sur une surface d'accroche défaillante.
La consommation dépend de l'état du parquet, du nombre de grains utilisés et de la puissance de la ponceuse. Sur un parquet en chêne à reconditionner avec trois passages (grain 60, 120, 180), on estime généralement entre 6 et 10 feuilles de 150 mm pour cette surface — davantage si le bois est très encrassé ou si des zones de colle résiduelle ralentissent l'abrasif. La boîte de 50 feuilles est donc un format adapté pour ce type de chantier, avec une marge de sécurité raisonnable pour les grains les plus sollicités (60 et 80).
L'oxyde d'aluminium est plus tenace et résiste mieux à l'écrasement, ce qui le rend préférable pour le ponçage des métaux ferreux — acier, fonte, fer forgé — où la dureté du support est élevée. Le carbure de silicium est plus dur mais plus friable : il travaille mieux sur les métaux non ferreux tendres (aluminium, cuivre) et sur les matériaux vitrifiés. Pour la plupart des travaux de chantier impliquant de l'acier, de la tôle galvanisée ou des soudures à aplanir, l'oxyde d'aluminium offre le meilleur équilibre entre agressivité initiale et longévité sur la durée.
Caractéristiques